Consultazione del prodotto
Il tuo indirizzo email non verrà pubblicato. I campi richiesti sono contrassegnati *
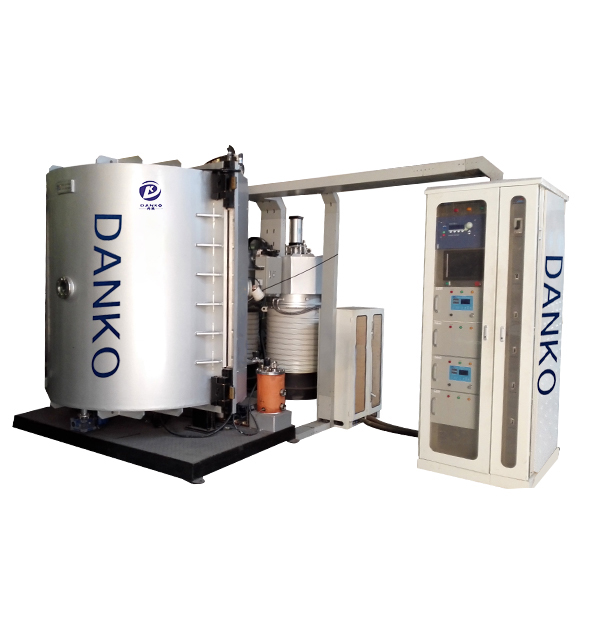
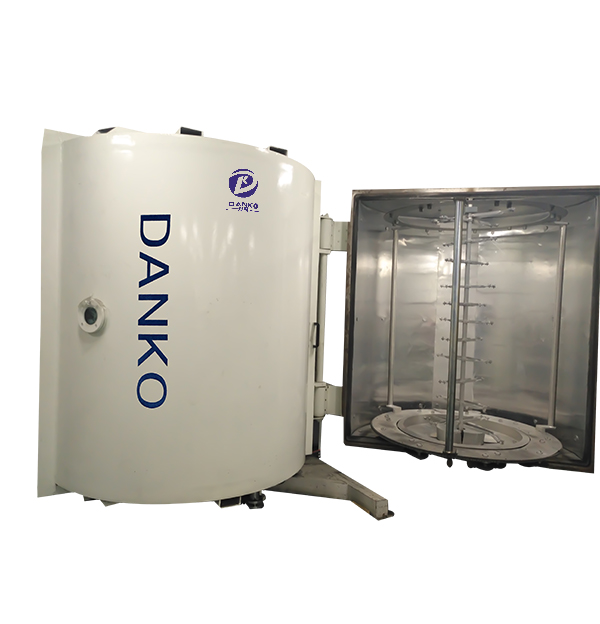
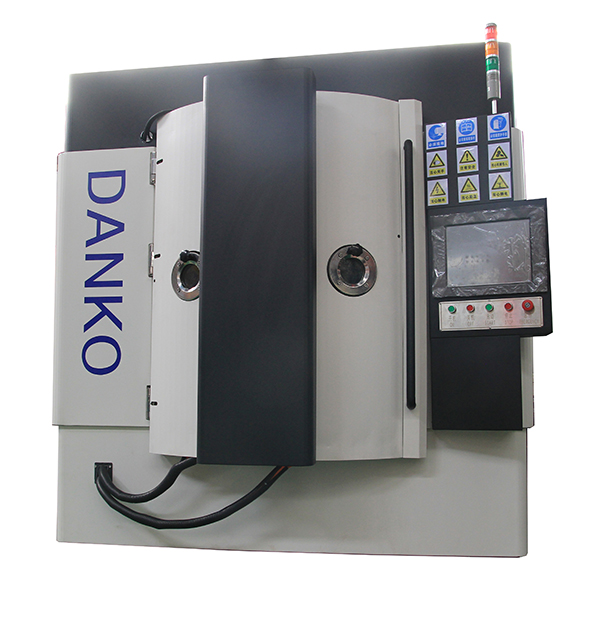
A macchina per rivestimento duro mantiene l'uniformità del rivestimento su superfici curve o irregolari principalmente attraverso la selezione del metodo di applicazione, la rotazione del substrato o il movimento multiasse e il drenaggio controllato o la gestione del flusso d'aria, ma ottenere la stessa consistenza dello spessore dei substrati piani richiede un'ingegneria di processo significativamente più precisa. Su substrati piani, la gravità e la tensione superficiale giocano a favore dell'operatore. Su geometrie curve o complesse, queste stesse forze diventano la causa principale dell'accumulo irregolare della pellicola, del cedimento e dell'assottigliamento dei bordi.
La sfida principale è che il materiale di rivestimento migra naturalmente verso i punti più bassi su una superficie curva durante la fase umida. Senza compensazione attiva, una lente convessa o una copertura del faro di un'autovettura lavorata tramite una macchina per rivestimento duro standard sarà visibile Spessore del rivestimento maggiore del 15–35%. sul bordo inferiore rispetto all'apice: una variazione che influisce direttamente sulla chiarezza ottica, sulla resistenza ai graffi e sulla durata dell'adesione.
Su substrati piani, la macchina per rivestimento duro può fare affidamento sull'autolivellamento assistito dalla gravità su tutta la superficie. Un processo di rivestimento mediante rotazione su un wafer piatto o su un pannello, ad esempio, produce un'uniformità di spessore ±2–5% attraverso la superficie del substrato: un punto di riferimento difficile da replicare su parti non planari senza tecniche di fissaggio o applicazione specializzate.
I pannelli piani consentono anche metodi di rivestimento con matrice a fessura o roll-to-roll, in cui il rivestimento viene dosato fino a uno spessore umido preciso prima di entrare in contatto con il substrato. Questi metodi sono intrinsecamente di alta precisione ma geometricamente rigidi: non possono conformarsi alle curve. Questo è il motivo fondamentale per cui il rivestimento del substrato curvo richiede una configurazione della macchina e una strategia di processo completamente diverse.
La capacità della macchina per rivestimento duro di gestire superfici curve o irregolari dipende in larga misura dal metodo di applicazione utilizzato. Ciascun metodo ha un limite massimo di capacità diverso per la geometria complessa:
Il rivestimento per immersione è il metodo più flessibile dalla geometria. Il substrato viene completamente immerso e ritirato a una velocità controllata, consentendo al rivestimento di coprire tutte le superfici contemporaneamente. Per lenti ottiche con curve base di Da 2 a 8 diottrie , il rivestimento per immersione raggiunge l'uniformità dello spessore all'interno ±8–12% — accettabile per la maggior parte delle applicazioni ottiche e protettive. La variabile chiave è la velocità di prelievo: un prelievo più veloce deposita più materiale ma aumenta l'incoerenza del drenaggio su forme asimmetriche.
Il rivestimento rotante è efficace per substrati leggermente curvi, come coperture di display leggermente bombate o lenti leggermente curve. La forza centrifuga distribuisce il materiale verso l'esterno, contrastando parzialmente il cedimento indotto dalla gravità. Tuttavia, per substrati con angoli superficiali superiori 30–40° dall'orizzontale , il rivestimento con rotazione produce un significativo assottigliamento dei bordi, spesso 20–40% più sottile alla periferia che al centro.
I sistemi robotizzati di rivestimento a spruzzo integrati in una macchina di rivestimento duro offrono la massima flessibilità per geometrie 3D irregolari: parti di automobili, visiere di caschi e ottiche a forma libera. Le teste di spruzzo multiasse possono mantenere a distanza costante di 8–15 cm dalla superficie del substrato indipendentemente dalla curvatura, offrendo una deposizione atomizzata più uniforme. Uniformità dello spessore di ±10–15% è tipico per forme complesse, migliorando fino al ±5–8% con percorsi di spruzzatura ottimizzati.
Il rivestimento flow, in cui il materiale viene versato o pompato sopra un substrato, viene utilizzato per parti curve di grandi dimensioni come vetro architettonico o pannelli espositivi con leggera curvatura. È meno controllabile rispetto ai metodi a immersione o a spruzzo e in genere produce variazioni di spessore ±15–25% su substrati non piani, rendendolo inadatto per applicazioni ottiche di precisione.
La tabella seguente mette a confronto l'uniformità dello spessore del rivestimento ottenibile da una macchina per rivestimento duro su diverse geometrie di substrato e metodi di applicazione:
| Tipo di substrato | Metodo di applicazione | Uniformità tipica (±%) | Miglior caso d'uso |
|---|---|---|---|
| Pannello piatto/pellicola | Slot-die / Roll-to-roll | ±2–5% | Pannelli espositivi, pellicole PET/TAC |
| Lente leggermente curva | Rivestimento rotante | ±5–10% | Lenti ottiche a curvatura ridotta |
| Lente ottica curva | Rivestimento ad immersione | ±8–12% | Lenti graduate, lenti per occhiali |
| Parte 3D complessa | Rivestimento a spruzzo robotizzato | ±5–15% | Coperture per automobili, visiere per caschi |
| Ampia superficie curva | Rivestimento fluido | ±15–25% | Vetri architettonici, ampie coperture |
Oltre al metodo di applicazione, diverse caratteristiche di progettazione delle macchine per rivestimento duro determinano direttamente il modo in cui l'attrezzatura gestisce i substrati non piani:
Le impostazioni meccaniche della macchina per rivestimento duro da sole non possono compensare materiali di rivestimento inadeguati. La formulazione deve essere ingegnerizzata per scorrere adeguatamente su substrati non piani:
La produzione di lenti oftalmiche è una delle applicazioni più impegnative per una macchina per rivestimento duro in termini di uniformità della superficie curva. Una lente additiva progressiva (PAL) standard ha una curvatura superficiale che varia continuamente: non esistono due zone che condividono lo stesso angolo o raggio. Tuttavia, il rivestimento finito deve garantire una durezza costante della matita 3H-5H e superare il test di abrasione Bayer con un aumento di opacità inferiore a 10% su tutta la superficie della lente.
Le principali linee di rivestimento oftalmico ottengono questo risultato combinando il rivestimento per immersione a Velocità di prelievo 40–70 mm/min , rotazione del substrato durante la fase di drenaggio a 3–6 giri al minuto e un periodo di livellamento di 25–35 secondi in una camera a umidità controllata a 55–65% di umidità relativa prima di entrare nella zona di polimerizzazione UV. Questo approccio in più fasi riduce all'interno la variazione dello spessore da centro a bordo sulle lenti PAL ±10% — un livello che supera gli standard di qualità ottica e meccanica nel settore oftalmico.
Quando si valuta una macchina per rivestimento duro per applicazioni su substrati curvi o irregolari, dare priorità a quanto segue:
In definitiva, una macchina per rivestimento duro che eccelle su substrati piani non funzionerà automaticamente bene su parti curve o irregolari. L'abbinamento della configurazione della macchina, dell'attrezzatura, della formulazione del materiale e dei parametri di processo alla geometria specifica è l'unico percorso affidabile per ottenere un'uniformità di rivestimento costante su superfici complesse.
Il tuo indirizzo email non verrà pubblicato. I campi richiesti sono contrassegnati *
Tel: +86-13486478562
FAX: +86-574-62496601
Email: [email protected]
Address: N. 79 West Jinniu Road, Yuyao, Ningbo City, Zhejiang Provice, Cina