 Email:
 Tel:+86-13486478562

 Lingua
Consultazione del prodotto
Il tuo indirizzo email non verrà pubblicato. I campi richiesti sono contrassegnati *
Il colore che sopravvive all'umidità, ai prodotti chimici di pulizia e alla manipolazione quotidiana viene deciso molto prima che la porta della camera si chiuda.
I produttori di accessori per il bagno non investono in una macchina per il rivestimento PVD per far sembrare i pezzi costosi. Investono per impedire alle finiture di sbiadire, staccarsi e fallire nei test di nebbia salina dopo alcuni mesi di servizio. La differenza tra un rivestimento sopravvissuto e uno guasto è raramente il colore del materiale target. Dipende dalla configurazione della macchina, dalla linea di pretrattamento e dal modo in cui vengono caricati i lotti.
In breve: le finiture PVD durevoli su rubinetti, soffioni doccia, maniglie e accessori derivano dalla crescita di una pellicola densa, dalla temperatura controllata del substrato e dalle superfici veramente pulite. Una macchina costruita attorno a queste tre condizioni riduce gli scarti e le richieste di garanzia a partire dal primo lotto.
L'hardware del bagno vive in un ambiente gravoso: elevata umidità, cicli termici, depositi di acqua dura, residui di sapone e prodotti per la pulizia contenenti cloro, acido citrico o abrasivi. Un rivestimento decorativo sul corpo di un rubinetto deve resistere a tutti loro mantenendo un aspetto metallico uniforme.
Le pellicole PVD per le finiture del bagno sono sottili, generalmente da 1 a 3 micrometri. A quello spessore, le prestazioni non hanno nulla a che fare con lo spessore apparente. È determinato da densità, adesione e inerzia chimica . Queste proprietà vengono valutate mediante esposizione neutra alla nebbia salina per un periodo compreso tra 48 e 96 ore, controlli di adesione con acqua bollente e test di abrasione con una ruota CS-10.
Le pellicole multiarco o sputtered ben depositate raggiungono tipicamente da 1500 a 2500 HV, non mostrano micro-peeling ai bordi e mantengono il colore entro una tolleranza misurata dopo l'esposizione. Separano un rubinetto che rimane color champagne per anni da uno che diventa irregolare vicino all'area di scarico.
Una pellicola PVD si misura in micron, ma il suo valore commerciale si misura in richieste di garanzia evitate.
Questa combinazione di aspetto e resistenza appartiene al gruppo più ampio di applicazioni decorative di rivestimento PVD a cui fanno affidamento i team di produzione per i componenti del bagno in metallo, ceramica e plastica.
Due tecnologie di deposizione dominano la produzione di hardware per il bagno: la placcatura ionica multiarco e lo sputtering con magnetron. Sono spesso presentati come alternative, ma rispondono a domande diverse. La placcatura ionica multiarco produce pellicole dense e altamente aderenti e funziona bene su forme tridimensionali complesse come corpi di rubinetti, maniglie di valvole e bracci doccia. Il suo principale svantaggio sono le microgoccioline, che possono irruvidire la superficie se la qualità del target non viene controllata.
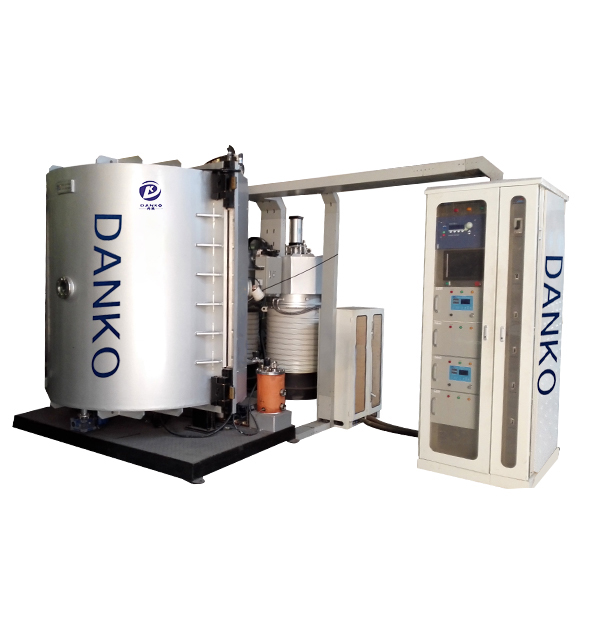
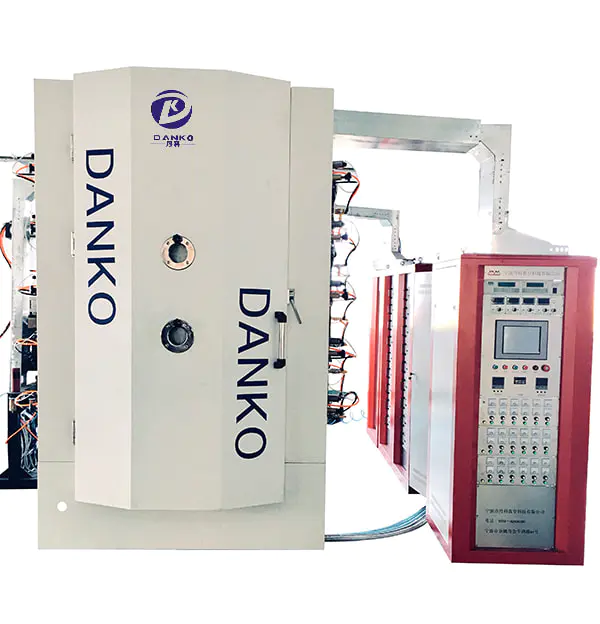
 Sistema di rivestimento PVD sottovuoto per la decorazione di sanitari Questo sistema PVD è posizionato per l'hardware del bagno dove contano pellicole dense e aderenti. Si adatta a parti tridimensionali complesse come rubinetti e maniglie di valvole, integrando la discussione dell'articolo sulla placcatura ionica multiarco. Visualizza il prodotto →
Lo sputtering del magnetron produce pellicole più lisce e preserva la struttura superficiale originale dell'acciaio inossidabile spazzolato o lucidato. È il percorso preferito per pezzi piatti di grandi dimensioni, pannelli doccia e finiture decorative dove la consistenza della superficie conta più della velocità di deposizione. Il compromesso è una velocità di deposizione inferiore e una distribuzione del gas e dell’obiettivo più rigorosa.
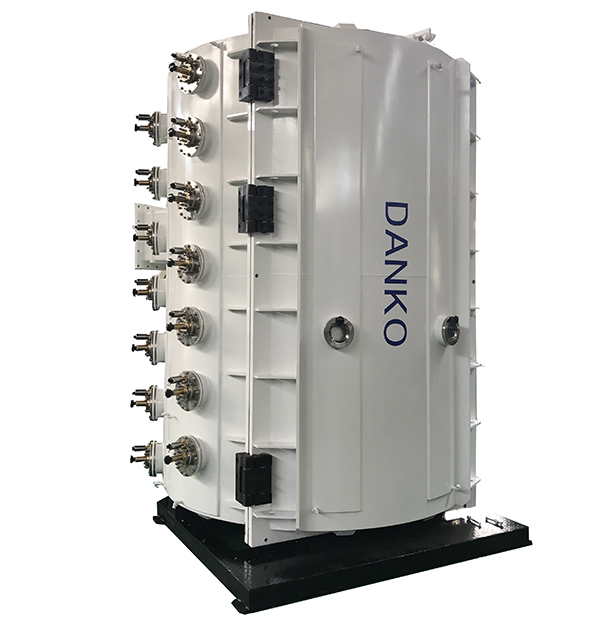
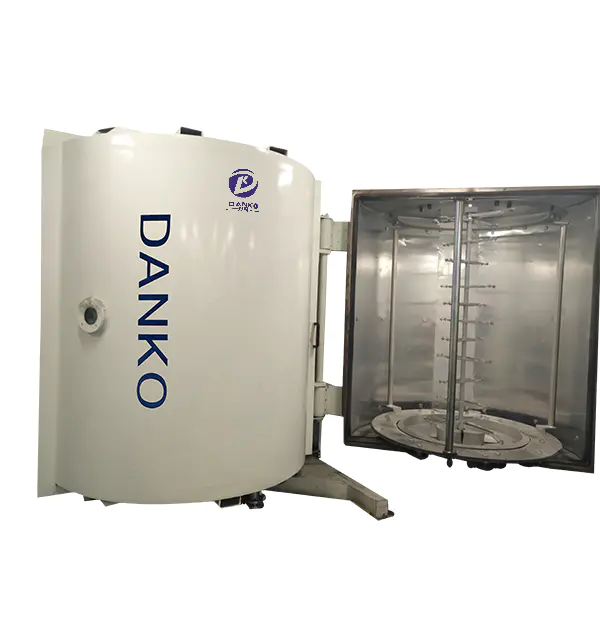
 Attrezzatura di rivestimento sputtering magnetron MF per substrati piatti Questa macchina per sputtering magnetron risponde alla necessità di pellicole lisce su oggetti grandi e piatti come pannelli doccia e finiture. Bilancia la qualità della pellicola con la velocità di deposizione, adattandosi al confronto delle tecnologie di rivestimento dell'articolo. Visualizza il prodotto →
Per una linea mista di prodotti per il bagno (rubinetti in fusione, strutture doccia tubolari, rosette piatte, maniglie stampate) molti produttori utilizzano entrambe le tecnologie o ne scelgono una dopo aver mappato ciascuna famiglia di componenti. Un fornitore che offre entrambi i tipi di processo semplifica tale decisione, perché la stessa ricetta di rivestimento può essere convalidata su parti con geometria molto diversa.
| Fattore di valutazione | Placcatura ionica multiarco | Scoppiettio del magnetrone |
|---|---|---|
| Densità della pellicola | Alto | Da medio ad alto |
| Adesione su parti tridimensionali | Eccellente | Bene |
| Levigatezza della superficie | Moderato | Alto |
| Parti tipiche del bagno | Rubinetti, corpi valvola, bracci doccia | Pannelli, finiture piatte, parti in acciaio inossidabile spazzolato |
| Tasso di deposizione | Altoer | Più in basso |
| Principale preoccupazione del processo | Controllo delle goccioline | Obiettivo e distribuzione del gas |
Le finiture oro champagne, oro rosa, canna di fucile e nichel spazzolato non sono vernici. Sono composti formati sulla superficie del substrato: nitruro di titanio per l'oro, pellicole a base di zirconio per le tonalità champagne e bronzo, strati a base di cromo per il grigio argento e pellicole contenenti carbonio per il nero. Il colore visibile dipende dal metallo target, dal gas reattivo, dal flusso di gas e dalla polarizzazione applicata al pezzo, contemporaneamente.
Ecco perché la consistenza del colore rivela la qualità di un sistema di verniciatura più di ogni altro singolo fattore. Una camera con affidabili controllori del flusso di massa, pompaggio stabile e guarnizioni pulite mantiene le stesse condizioni lotto dopo lotto. Una camera con anche una piccola perdita d'aria si comporta diversamente all'inizio e alla fine di un turno.
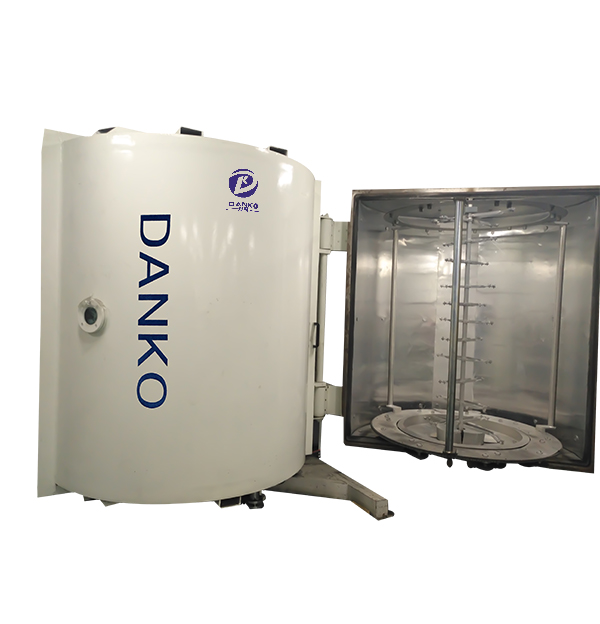
 Macchina per rivestimento sottovuoto PVD con decorazione hardware per coerenza del colore Legata all'attenzione dell'articolo sull'uniformità del colore, questa macchina enfatizza le condizioni di vuoto stabili e l'uso efficiente del materiale. È rilevante per i lotti di produzione in cui sono essenziali finiture decorative ripetibili su tutte le parti hardware. Visualizza il prodotto →
Informazioni Misura il colore sull'hardware decorativo con uno spettrofotometro impostato sui valori CIELAB sotto una sorgente luminosa D65. Una tolleranza di produzione di ΔE ≤ 1,5 rispetto al campione originale approvato è realistica; richiedere valori più rigidi senza controllare la finitura del substrato renderà la linea molto difficile da gestire.
La finitura del substrato è importante tanto quanto la camera. Una superficie spazzolata con un valore Ra instabile apparirà diversa sotto lo stesso rivestimento, perché la pellicola è sufficientemente sottile da seguire la struttura della superficie. Per un colore uniforme, controllare la preparazione della superficie prima che la parte entri nella camera, compresa la fase finale di lucidatura e il risciacquo di pulizia.
Una volta definiti il mix di parti e i colori target, la selezione si restringe alla configurazione. Inizia dalla geometria della camera: le aste doccia lunghe e i pannelli di grandi dimensioni richiedono profondità e altezza che le macchine compatte non offrono. Quindi esamina il sistema di rotazione: la rotazione planetaria o multiasse mantiene uniforme lo spessore del rivestimento, mentre il carico statico crea una variazione visibile dalla parte anteriore a quella posteriore su parti complesse.
Le prestazioni del vuoto meritano un'attenzione speciale. Il pacchetto di pompaggio (pompe a diffusione di olio o pompe turbomolecolari con pompe rotative a palette o pompe di supporto per radici) determina sia il tempo di ciclo che la qualità della pellicola. Le perdite d'aria si manifestano con colori fangosi, scarsa adesione e deriva del processo. Eseguire un test di tenuta come controllo di accettazione; i team di produzione che lo saltano solitamente scoprono il problema durante il primo controllo del colore.
Avvertimento La pulizia non è un post scriptum. La camera di rivestimento più costosa produrrà problemi di adesione se la linea di pretrattamento non è in grado di rimuovere oli di disegno, impronte digitali e residui di lucidatura. Verificare la linea di pulizia prima di mettere in servizio la macchina di rivestimento.
La stessa macchina di rivestimento rappresenta spesso dal 40 al 50% del costo reale del progetto. Il resto si trova nella linea di pulizia, nel forno di essiccazione, nelle stazioni di scaffalature, nell'inventario target, nello sviluppo del processo e nel controllo qualità. Le strutture che pianificano l'intero investimento godono di una messa in servizio più agevole rispetto a quelle che aggiungono i componenti in un secondo momento.
I costi di gestione sono ugualmente prevedibili: consumo previsto, gas reattivi, elettricità, olio per pompe a vuoto e manutenzione ordinaria. Con l’aumento del volume di produzione, la quota dei materiali di consumo e dell’energia nel costo del rivestimento per pezzo si stabilizza in una cifra stabile che può essere modellata prima dell’acquisto.
Successo Un impianto di raccordi di medie dimensioni che produce circa 2.000 pezzi placcati al giorno può ridurre gli scarti della finitura superficiale dal 6–8% all'1,5–2% con un processo PVD convalidato e lo stesso personale addetto alla movimentazione dei pezzi. Con un valore medio dell'ordine di pochi dollari per pezzo, i risparmi generalmente ripagano l'investimento nella linea di rivestimento entro 18-30 mesi.
Due errori di budget si ripetono in tutte le aziende. Il primo è sottodimensionare il pacchetto della pompa del vuoto per risparmiare sui costi di acquisto, prolungando ogni ciclo e riducendo la ripetibilità del colore. Il secondo è acquistare una macchina senza supporto del processo; Il PVD decorativo non è un'operazione da fare durante i primi mesi di produzione.
Pericolo Una pompa per vuoto sottodimensionata non si limita a rallentare il ciclo. Aumenta la pressione di base, modifica i rapporti dei gas reattivi e rende ogni lotto leggermente diverso. È così che una macchina economica finisce per costare di più in gas, rilavorazioni e mancate consegne.
Prima di scegliere una configurazione, mappa le tue parti rispetto a gamma di attrezzature offerti dal fornitore e definire i limiti di accettazione insieme al team di processo.
Il PVD per l'hardware del bagno non è più un'alternativa di nicchia. È la risposta standard alle domande sulla conformità ambientale, sulla resistenza all'usura e sulla coerenza estetica. I produttori che riescono a farlo bene non iniziano con una macchina. Iniziano con una specifica di finitura, testano le proprie parti in condizioni reali e solo dopo scelgono un sistema di rivestimento in grado di sostenere la finestra di processo lotto dopo lotto.
Quella sequenza - specifica, convalida e selezione della macchina - è esattamente l'ordine che un costruttore di apparecchiature competente dovrebbe guidarti. Quando il rivestimento sopravvive al test del bagno, tutto il resto della linea diventa più semplice.
Il tuo indirizzo email non verrà pubblicato. I campi richiesti sono contrassegnati *
 Tel: +86-13486478562
 FAX: +86-574-62496601
 Email: [email protected]
 Address: N. 79 West Jinniu Road, Yuyao, Ningbo City, Zhejiang Provice, Cina