 Email:
 Tel:+86-13486478562

 Lingua
Consultazione del prodotto
Il tuo indirizzo email non verrà pubblicato. I campi richiesti sono contrassegnati *
Ingegneria delle superfici · Utensili da taglio
Una macchina per il rivestimento PVD è una decisione capitale mascherata da decisione chimica. Il metodo di deposizione, l'integrità del vuoto, il fissaggio e il controllo del processo determinano se si ripaga da solo.
Una fresa in metallo duro che si rompe dopo quaranta minuti nell'acciaio inossidabile raramente è un problema metallurgico. Nella maggior parte delle officine di utensili si tratta di un problema di rivestimento e quindi di un problema della macchina di rivestimento. Il rivestimento che installi controlla l'adesione, la densità e l'uniformità dello spessore: tre variabili che decidono se i tuoi strumenti durano sei volte di più o solo leggermente di più rispetto a quelli non rivestiti.
Ogni rivestimento PVD su un utensile da taglio è costruito allo stesso modo: la camera viene pompata, viene generato il plasma, il materiale di rivestimento viene vaporizzato da una fonte e la pellicola cresce atomo per atomo sulla superficie dell'utensile. La qualità del vuoto e il controllo della deposizione modellano la pellicola. Uno strato depositato vicino a 5 × 10 −3 Pa con un treno di pompaggio instabile non avrà la stessa densità di uno depositato vicino a 5 × 10 −4 Pa con pompaggio stabile. I valori di durezza per TiN o AlTiN presuppongono una pellicola densa; lo sfaldamento in servizio è quasi sempre un difetto di adesione iniziato nella camera.
Per gli utensili da taglio, le conseguenze sono dirette. I rivestimenti hanno uno spessore compreso tra 2 e 4 µm e una variazione di mezzo micron sulla superficie di spoglia cambia la geometria del bordo; una scanalatura che porta più rivestimento provoca concentricità e vibrazioni sulla prima parte. Una macchina per utensili deve quindi fornire bias ripetibili, densità di plasma stabile su tutto il rack e registrazioni di processi per lotto: non semplicemente un tasso di deposizione elevato .
| Rivestimento | Durezza tipica | Vantaggio principale | Applicazioni di strumenti comuni |
|---|---|---|---|
| TiN | ~2.300 alta tensione | Resistenza generale all'usura, forte adesione | Punte HSS, maschi, frese |
| TiCN | ~3.000 alta tensione | Maggiore durezza, minore attrito | Frese in metallo duro, punte in ghisa |
| AlTiN | ~3.300 alta tensione | Durezza a caldo, resistenza all'ossidazione | Lavorazione ad alta velocità di leghe e acciaio inossidabile |
| ZrN | ~2.600 alta tensione | Basso attrito, buona ritenzione dei bordi | Utensili per materiali non ferrosi |
| DLC | ~ 2.000–2.800 HV | Coefficiente di attrito molto basso | Lavorazione dell'alluminio e della plastica; strumenti per stampi |
La maggior parte dei rivestimenti per utensili di produzione si affida alla placcatura ionica ad arco catodico. Le sorgenti ad arco generano un plasma denso e altamente ionizzato che forma pellicole con eccellente adesione, la proprietà che conta di più quando un tagliente viene caricato e scaricato migliaia di volte al minuto. Il compromesso sono le macroparticelle: goccioline metalliche possono incorporarsi nella pellicola e creare rugosità che riducono la durata dell'utensile nelle operazioni di finitura. Le sorgenti di arco filtrato riducono questo problema, ma il controllo delle goccioline rimane un compromesso a livello di sistema.
Lo sputtering del magnetron evita completamente le goccioline. Le pellicole sono più lisce e possono essere applicate a temperature del substrato più basse, adatte a bordi molto taglienti. Il punto debole è una velocità di deposizione più lenta e la densità della pellicola dipende fortemente dalla polarizzazione applicata al portautensili. Questo è il motivo per cui diverse macchine di medie dimensioni combinano sorgenti ad arco e catodi sputtering in un'unica camera, consentendo a una sala utensili di eseguire lotti di AlTiN ad arco e DLC spruzzato senza possedere due sistemi.
Un rivestimento su un utensile da taglio non è uno strato superficiale; è la superficie di contatto. Se non è denso, uniforme e ben aderito, il bordo viene compromesso prima che il mandrino giri.
Un dispositivo di verniciatura è un insieme di sottosistemi che devono mantenere le specifiche per centinaia di lotti. Inizia con il pacchetto sottovuoto: le pompe a diffusione sono robuste ed economiche, mentre le pompe turbomolecolari offrono un vuoto elevato più pulito e cicli più rapidi a un prezzo più elevato. Per il rivestimento dell'utensile, la pressione di base dovrebbe essere inferiore a 5 × 10 −3 Pa, con un tempo di pompaggio ripetibile: ogni minuto in più rappresenta un costo diretto sul lotto.
Un punto di partenza pratico è studiare come i negozi di utensili esperti affrontano il processo di selezione prima di confrontare le citazioni. La differenza tra una macchina che passa l'accettazione e una che funziona per anni si trova solitamente in questi dettagli.
Se trapani, frese e frese dominano la vostra produzione, una macchina di rivestimento per utensili da taglio a vuoto appositamente costruita con sorgenti ad arco e dispositivi per la lunghezza dell'utensile è solitamente una risposta più diretta rispetto a un rivestimento decorativo.
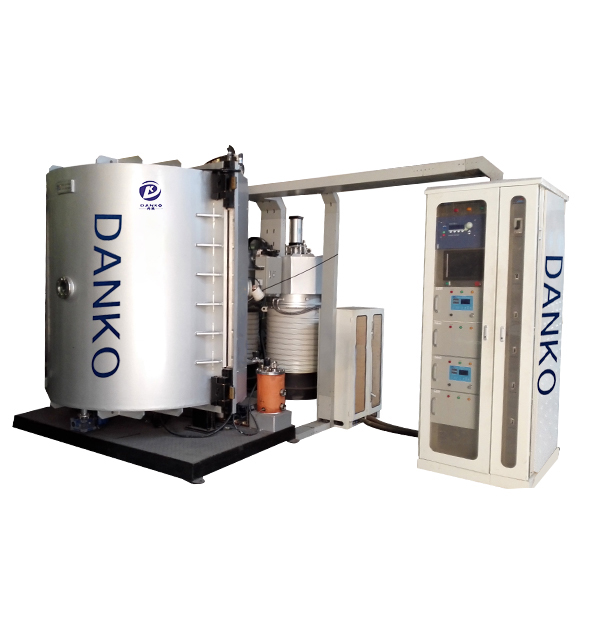
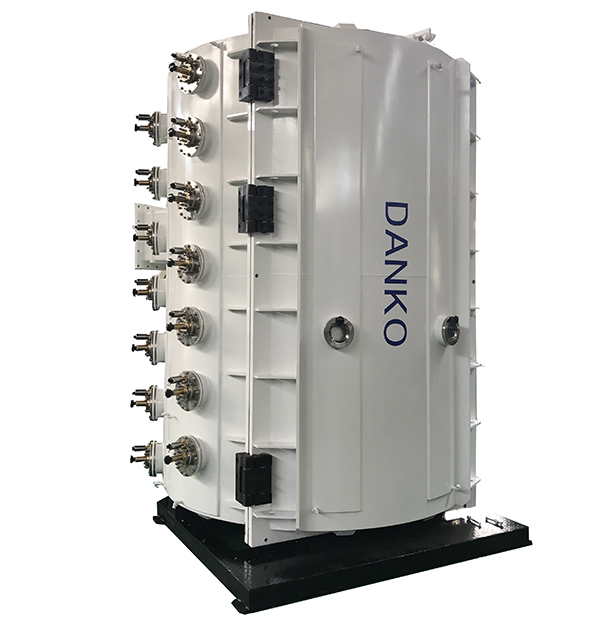
 Macchina per rivestimento ad arco sotto vuoto per utensili da taglio Un rivestimento appositamente realizzato con sorgenti ad arco e dispositivi di lunghezza utensile supporta TiN, AlTiN e altre pellicole dure su punte e frese, adatto alle officine focalizzate sulla lavorazione di acciaio e ghisa. Visualizza il prodotto →
Elenca i rivestimenti che esegui oggi e quelli che pianifichi l'anno prossimo. Le officine che lavorano acciaio e ghisa svolgono la maggior parte dei lavori con TiN e AlTiN provenienti da fonti ad arco. Le leghe di titanio e le superleghe resistenti al calore spingono le specifiche verso AlTiN o AlCrN con un'elevata polarizzazione del substrato. La lavorazione di alluminio e rame premia il DLC o altre pellicole a basso attrito, che solitamente richiedono una fonte di carbonio o una configurazione sputtering dedicata.
Il DLC è il secondo rivestimento più richiesto dalle officine che dispongono del primo rivestimento. Non si tratta semplicemente di uno strato scuro: il suo basso attrito elimina il tagliente di riporto durante il taglio di alluminio, plastica e compositi. Ma la finestra di processo è più ristretta rispetto a quella del TiN. Il DLC duro necessita di un controllo stabile del precursore del carbonio e di un attento bombardamento ionico durante la nucleazione; in caso contrario la pellicola rimane grafitica e offre scarsa protezione dall'usura.
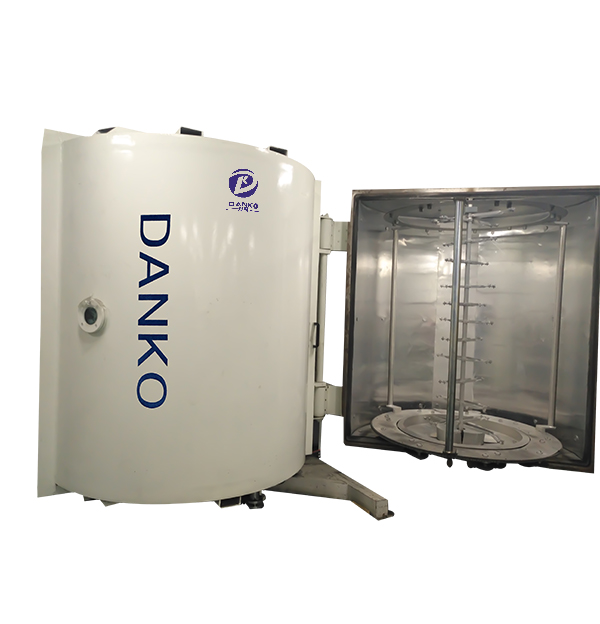
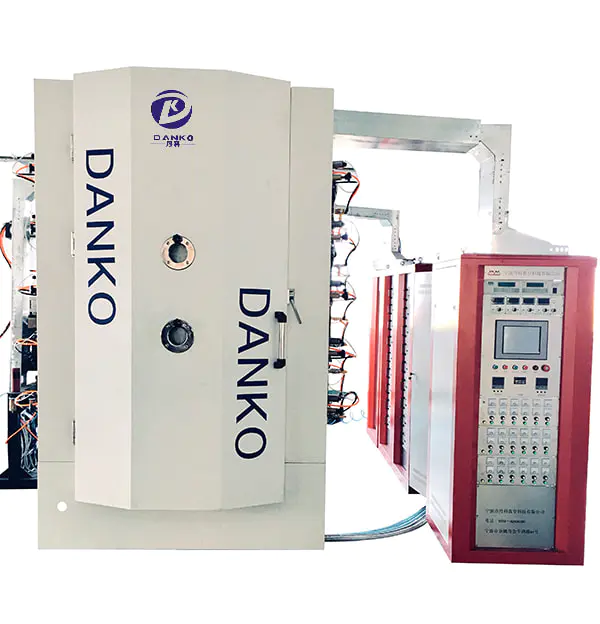
 Sistema di placcatura sottovuoto per film duro DLC Questo sistema PVD/PECVD deposita pellicole di carbonio amorfo a basso attrito per alluminio, plastica e compositi. Risolve la finestra di processo ristretta per il DLC duro con controllo stabile del precursore del carbonio. Visualizza il prodotto →
Rivedere la miscela di rivestimento prevista con il fornitore dell'attrezzatura prima di scegliere la dimensione della camera. Una macchina per superfici dure che combina sorgenti ad arco e sputtering consente di passare dai rivestimenti metallurgici a quelli a base di carbonio in un unico flusso di lavoro, migliorando la capacità di carico di ciascun lotto.
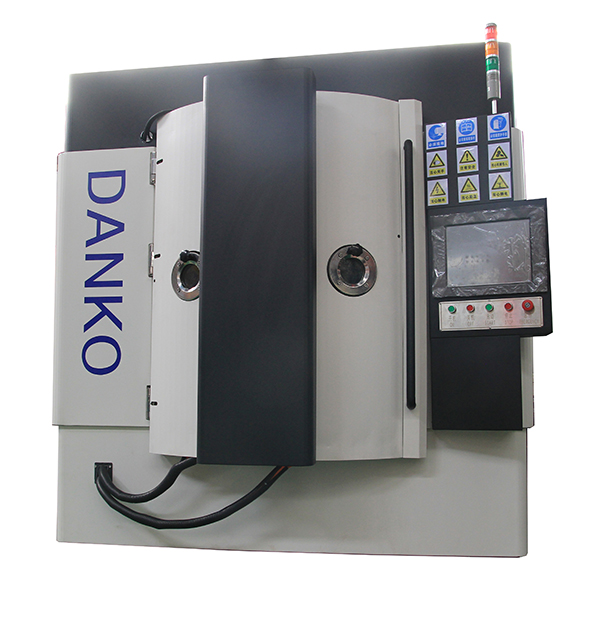
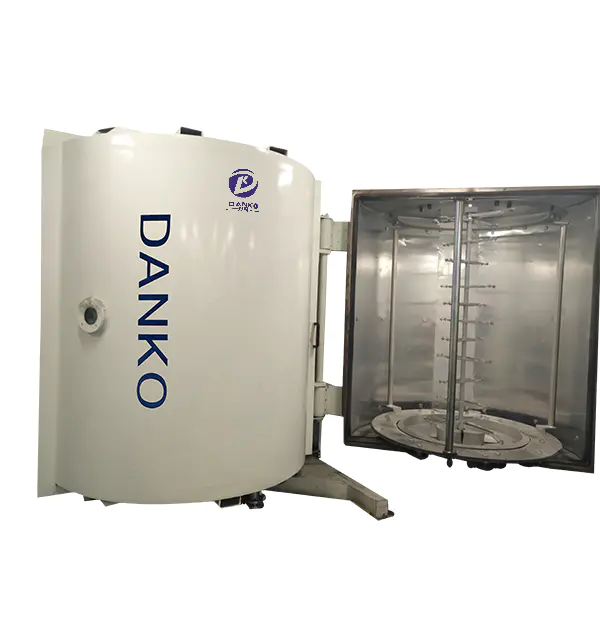
 Macchina per rivestimento di superfici dure PVD per utensili Una piattaforma combinata ad arco e sputtering che gestisce film metallurgici e a base di carbonio in un unico flusso di lavoro. Utile per confrontare i progetti delle camere e i layout dei dispositivi durante la valutazione dei materiali di consumo annuali. Visualizza il prodotto →
Una macchina per rivestimento PVD rappresenta un acquisto di capitale, ma il suo costo annuale viene consumato in obiettivi, gas di processo, elettricità, olio per pompe a vuoto e manutenzione. I bersagli in titanio e alluminio si usurano a velocità costante; il cromo e la grafite si comportano diversamente. La deposizione reattiva degrada l'olio della pompa di diffusione più velocemente e i catodi sputter necessitano di un ricondizionamento periodico. Richiedi il consumo per lotto e confronta i numeri nella tua lista; un gamma di macchine per il rivestimento di utensili e stampi è utile quando si confrontano i progetti delle camere e i layout delle attrezzature.
Anche la produttività è parte del costo: una verniciatrice che necessita di quattro ore di svuotamento prima di ogni ciclo di tre ore costringe un'officina su due turni a sacrificare la capacità. Il tempo di pompaggio e il tasso di perdita sono numeri di capacità , non dettagli tecnici.
La giusta macchina per rivestimento PVD per utensili da taglio non è quella con il valore di durezza più alto sulla carta; è quello la cui stabilità del vuoto, configurazione della sorgente, fissaggio e flusso di lavoro di supporto si adattano agli strumenti effettivamente prodotti. Adesione densa, spessore uniforme e controllo ripetibile sono ciò che appare nella durata misurata dell'utensile. Acquistatelo come sistema di produzione (linea di pulizia, preparazione dei bordi, attrezzature, manutenzione) e si ripagherà grazie a minori sostituzioni e finiture migliori.
Inizia con i tuoi cinque strumenti più importanti. Se la macchina è in grado di applicare la giusta composizione con la giusta durezza e fornire lo stesso risultato in ogni posizione del cestello, hai trovato la tua risposta.
Il tuo indirizzo email non verrà pubblicato. I campi richiesti sono contrassegnati *
 Tel: +86-13486478562
 FAX: +86-574-62496601
 Email: [email protected]
 Address: N. 79 West Jinniu Road, Yuyao, Ningbo City, Zhejiang Provice, Cina