Consultazione del prodotto
Il tuo indirizzo email non verrà pubblicato. I campi richiesti sono contrassegnati *
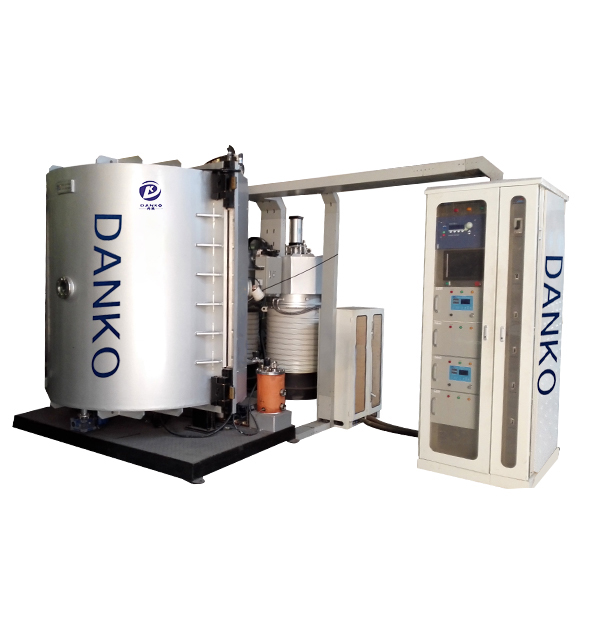
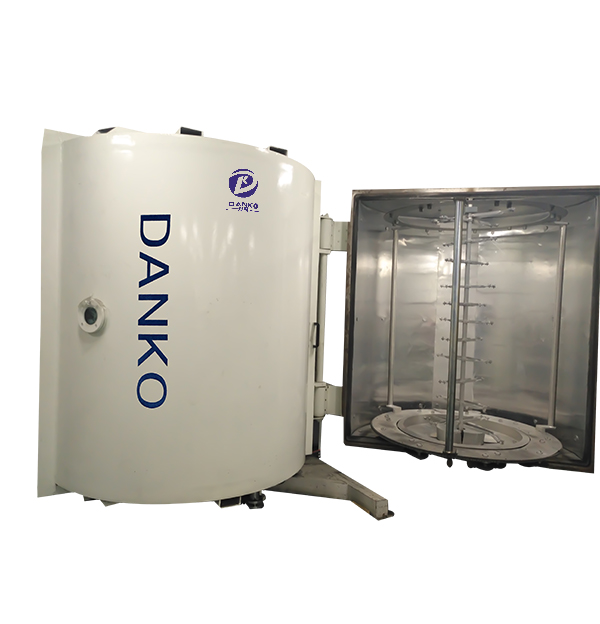
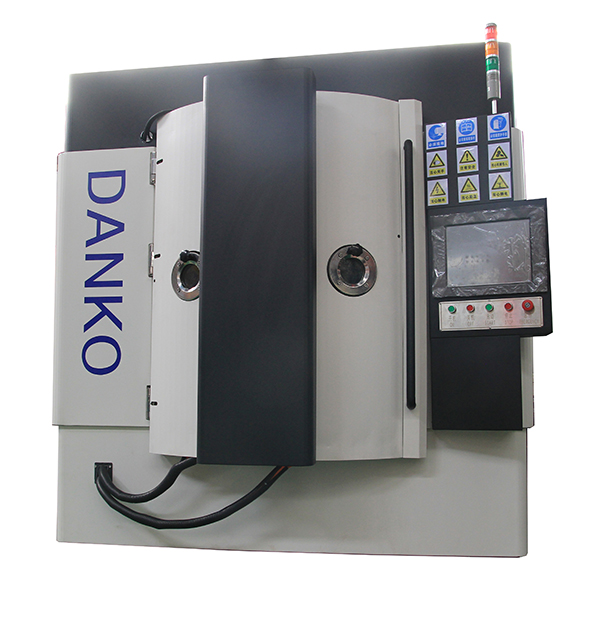
Macchina di rivestimento DLC: cosa deposita e come specificarne una
Il carbonio simile al diamante non è un rivestimento che si ordina al chilogrammo. È un processo di deposizione commissionato da te e la Camera è solo una variabile in questa equazione.
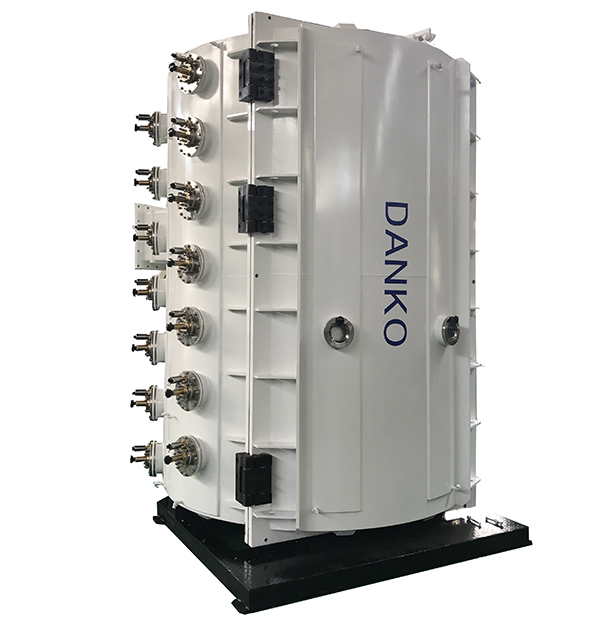
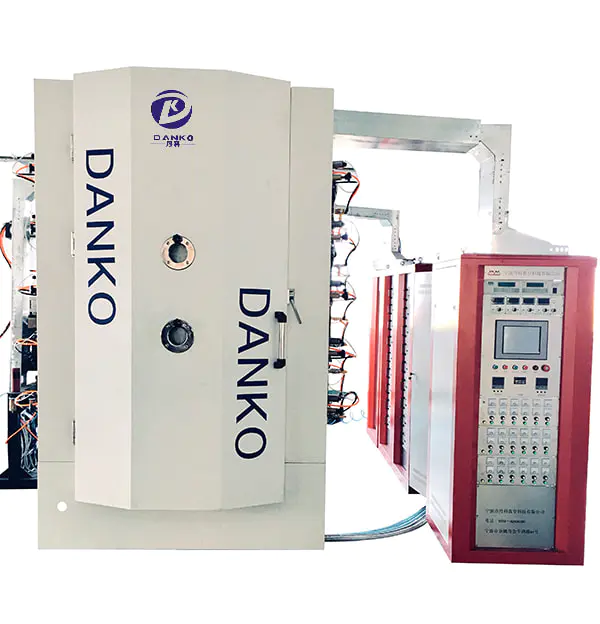
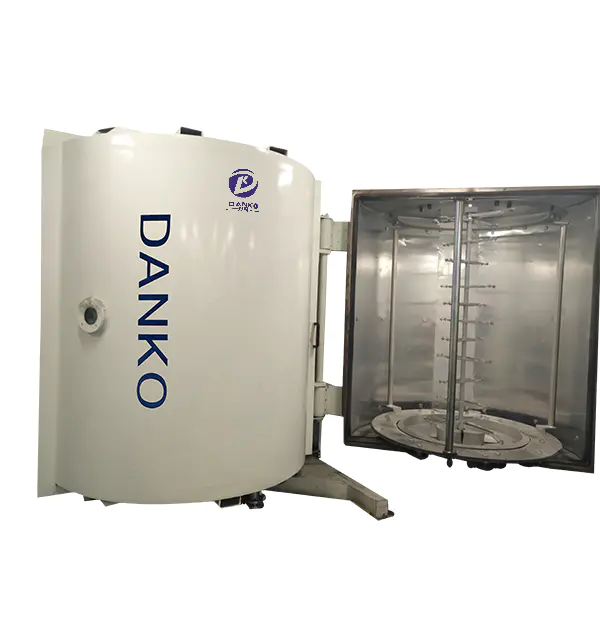
Un'officina di attrezzeria che gestisce 40.000 punzoni temprati al mese vede lo stesso andamento ogni trimestre: i taglienti si lucidano, le bave crescono e l'operatore della pressa inizia a spessorare. Quando qualcuno finalmente accosta il registro di manutenzione alla fattura dell'attrezzatura, raramente si giunge alla conclusione che l'acciaio per utensili fosse sbagliato. La superficie era. A Macchina per rivestimento DLC esiste per fissare quella superficie con una pellicola di carbonio spessa pochi micrometri, e specificarne una riguarda meno le dimensioni della camera che il percorso di deposizione che le tue parti, le tue tolleranze e il tuo ritmo di produzione possono effettivamente sopravvivere.
DLC sta per carbonio simile al diamante, ma il nome ne esagera la semplicità. Ciò che la camera deposita è una pellicola di carbonio amorfo il cui comportamento deriva dal rapporto tra legami sp2, che sono simili alla grafite, e legami sp3, che sono simili al diamante, più qualunque idrogeno o metallo sia deliberatamente legato. Questo rapporto è una variabile di processo, non un elemento di catalogo. Due macchine che eseguono entrambe "DLC" possono produrre pellicole che non si comportano in modo simile in un contatto strisciante.
Il DLC idrogenato, solitamente scritto a-C:H, viene depositato da un gas idrocarburo e tipicamente si deposita tra 15 e 30 GPa. Il carbonio tetraedrico privo di idrogeno, ta-C, esce da un catodo di grafite e scorre più in alto, comunemente a 40 GPa e oltre. Per fare un confronto, il cromo duro si trova vicino a 8-10 GPa e il coefficiente di attrito radente a secco del DLC è compreso tra circa 0,05 e 0,2 contro circa 0,5 per il cromo. Questi due numeri spiegano perché un punzone rivestito dura più a lungo di uno non rivestito con un margine che il cliente nota sul calendario di manutenzione.
Lo spessore è dove l’ottimismo diventa costoso. Al di sotto di circa 0,5 micrometri, la resistenza all'usura crolla. Al di sopra dei 5 micrometri circa, lo stress di compressione interno inizia a prevalere e la pellicola si delamina in scaglie che sembrano un difetto di fabbricazione ma in realtà sono una decisione di processo presa mesi prima. Il DLC di produzione normalmente è compreso tra 1 e 4 micrometri, motivo per cui l'uniformità dello spessore nel lotto merita più attenzione rispetto al valore di durezza di picco stampato in una brochure.
La maggior parte delle macchine per rivestimento DLC sul mercato seguono uno dei quattro percorsi. Le differenze si manifestano nella durezza ottenibile, nella temperatura del substrato e nella tolleranza del processo quando una parte ha una geometria difficile o una tolleranza dimensionale ristretta.
| Itinerario | Fonte di carbonio | Temperatura del substrato | Gamma di durezza | Dove si guadagna da vivere |
|---|---|---|---|---|
| PECVD (a-C:H) | Gas idrocarburo | 150-250 C | Da 15 a 30 GPa | Utensili, stampi, acciai termosensibili |
| Sputtering dalla grafite | Bersaglio in grafite solida | 150-300 C | Da 10 a 25 GPa | Parti di precisione, pellicole a basso stress |
| Arco catodico (ta-C) | Catodo di grafite | 100-200 C | Da 40 a 80 GPa | Utensili da taglio, contatti ad alta usura |
| Arco ibrido più sputtering | Bersagli in grafite e metallo | 150-250 C | Da 15 a 40 GPa | DLC drogato per parti automobilistiche e scorrevoli |
La scelta del percorso è solitamente guidata da due vincoli: la temperatura massima che il substrato può tollerare e se è necessaria una pellicola più liscia o più dura. Un cuscinetto rinforzato a 60 HRC e una sottile staffa in alluminio non condividono lo stesso budget termico. La stessa chimica del film può essere adattata substrati di acciaio, carburo e alluminio regolando la tensione di polarizzazione e aggiungendo un interstrato metallico, motivo per cui il design dell'interfaccia viene discusso con la stessa attenzione dello strato di carbonio stesso.
Una scheda tecnica è un documento di negoziazione. Questi sono i valori che vale la pena mettere per iscritto, perché ognuno di essi corrisponde al denaro in fabbrica.
Un rivestimento che supera un test di durezza ma non supera un test di graffiatura non è un rivestimento duro. Si tratta di una richiesta di garanzia ritardata su una parte già spedita.
La durezza è la cifra più semplice da citare e di per sé la meno informativa. Una pellicola da 45 GPa che si rompe dopo 2.000 passate è peggiore di una pellicola da 20 GPa che resiste per 200.000. I test di accettazione dovrebbero quindi combinare la durezza con un test di graffiatura, un controllo di adesione Rockwell e una prova di usura reale sulla geometria effettiva del pezzo.
La camera stessa occupa meno spazio dell’infrastruttura che la circonda. Un sistema DLC di medie dimensioni occupa forse dai 15 ai 30 metri quadrati compreso il gruppo di pompaggio, gli alimentatori e il refrigeratore, ma l'ingombro pratico comprende anche un'area di carico e scarico, una parete di stoccaggio delle attrezzature e stazioni di pulizia. Queste stazioni di pulizia sono solitamente il vero collo di bottiglia, non il verniciatore.
La pressione di base, la pressione di esercizio e la purezza del gas sono variabili di processo, non banalità di manutenzione. Una camera che raggiunge lentamente 5 x 10⁻⁴ Pa rivestirà comunque le parti, ma il vapore acqueo residuo modifica il contenuto di idrogeno della pellicola e il lotto si allontana dalla ricetta qualificata.
La preparazione delle parti è la causa più comune di reclami sui DLC. Impronte digitali, residui di fluido da taglio e strati di ossido sopravvivono all'incisione al plasma più spesso di quanto ci si aspetti. Se il tuo processo non prevede una linea di pulizia controllata davanti al verniciatore, valutane una. Costa una frazione della macchina e previene la maggior parte dei fallimenti di adesione che vengono attribuiti alla macchina.
Il DLC è una pellicola sottile, non un metodo di riparazione. Se uno stampo ha già perso 50 micrometri di materiale da usura, il rivestimento non ripristinerà la dimensione e il rivestimento di una superficie rimolata con la finitura sbagliata produrrà guasti di adesione in pochi giorni.
Il substrato decide più sulla configurazione rispetto al rivestimento. Tre grandi gruppi coprono la maggior parte degli acquirenti e un produttore come un costruttore di apparecchiature per il rivestimento sotto vuoto PVD e DLC normalmente ti chiederà quale di essi rappresenta il tuo volume di produzione prima di quotare una camera.
Frese, punte, maschi, punzoni e matrici di formatura beneficiano tutti di uno strato di carbonio duro e a basso attrito, ma richiedono un'adesione elevata e, sul carburo, un attento strato intermedio per limitare la diffusione del cobalto. Le macchine ad arco catodico dominano questo segmento perché la durezza ta-C sopravvive ai carichi di taglio interrotti che rompono le pellicole più morbide. La preparazione del raggio del tagliente è importante tanto quanto il rivestimento: un tagliente affilato e non lucidato concentra lo stress e si rompe presto.
Lame chirurgiche, raspe e componenti endoscopici necessitano di una pellicola che rimanga dura, lubrificante e chimicamente stabile anche dopo ripetute sterilizzazioni. I percorsi PECVD a bassa temperatura sono generalmente adatti, perché molte leghe per strumenti non possono tollerare le temperature superficiali create da un processo ad arco.
I componenti degli iniettori di carburante, le punterie, le fasce elastiche, gli ingranaggi e i cuscinetti utilizzano DLC drogato per ridurre l'attrito senza modificare la durezza del metallo di base. Queste parti sono generalmente di volume elevato e hanno una geometria coerente, quindi la capacità di carico e il tempo di ciclo hanno più peso della flessibilità del processo.
Richiedili per iscritto e conserva le risposte allegate all'ordine di acquisto. Le risposte ti diranno di più su un fornitore di qualsiasi visita alla fabbrica.
La clausola più costosa in un contratto per un'apparecchiatura di rivestimento è un vago criterio di accettazione. Definire la parte campione, il metodo di prova e la soglia di superamento prima del pagamento del deposito, non dopo l'installazione della camera.
Una macchina per rivestimento DLC raramente raggiunge la potenza nominale nella prima settimana. Il primo mese viene normalmente dedicato alla definizione dei parametri di pulizia, alla conferma della fase di incisione e alla ricerca della tensione di polarizzazione che garantisce un'adesione accettabile su ciascuna delle geometrie delle parti principali. Aspettatevi di rivestire campioni che non lasciano mai l'edificio e che l'ingegnere di processo dedichi più tempo alla preparazione della superficie che alle impostazioni di deposizione.
La cosa più utile che puoi fare prima della consegna è inviare parti di produzione anziché tagliandi di prova lucidati. Un coupon lucidato supererà quasi tutti i test di adesione. Un punzone usurato con il suo trattamento termico originale e un raggio del tagliente reale ti dice cosa può effettivamente fare la macchina sulle parti che lo pagano.
Una rampa realistica: 30% della produzione nominale nel primo mese, 60% nel secondo mese e produzione completa entro il terzo mese, con un controllo documentato di spessore e adesione registrato in ogni fase.
La scelta di una macchina di rivestimento DLC si riduce a tre domande: di quale pellicola hanno bisogno le tue parti, a quale temperatura possono sopravvivere e quale ripetibilità accetteranno i tuoi clienti. Rispondi a queste domande e la configurazione seguirà quasi automaticamente. Saltateli e la camera diventa un modo molto costoso per produrre scarti con finitura lucida. I produttori che riescono a farlo bene non acquistano il sistema più grande del catalogo. Comprano quello la cui finestra di processo corrisponde alle parti che già sanno come realizzare bene.
Il tuo indirizzo email non verrà pubblicato. I campi richiesti sono contrassegnati *
Tel: +86-13486478562
FAX: +86-574-62496601
Email: [email protected]
Address: N. 79 West Jinniu Road, Yuyao, Ningbo City, Zhejiang Provice, Cina