Consultazione del prodotto
Il tuo indirizzo email non verrà pubblicato. I campi richiesti sono contrassegnati *
Ingegneria di processo
Un ciclo di verniciatura è una catena di finestre controllate piuttosto che una singola azione. Questo è il modo in cui pump-down, degassamento, attacco ionico, deposizione e raffreddamento si integrano in una linea di produzione reale e dove i film sottili vengono solitamente persi.
Rimuovi l'hardware e un processo di rivestimento sotto vuoto fa un lavoro: rimuove dalla camera tutto ciò che non hai chiesto di essere lì, quindi lascia che il materiale scelto arrivi sulla superficie della parte sotto energia controllata. La pellicola che si ottiene è il risultato di tre variabili: pressione di fondo, energia ionica sul substrato e velocità e tempo di deposizione. Ogni altra impostazione, dal flusso di argon alla rotazione del jig, è solo un modo per mettere a punto questi tre.
Questo è il motivo per cui due negozi possono eseguire la "stessa" ricetta PVD e vedere risultati diversi. Una camera mantenuta a 3 x 10⁻³ Pa senza riscaldamento del substrato trasporta ancora un carico di vapore acqueo che compete con il rivestimento per i siti di incollaggio. La stessa camera a 4 x 10⁻⁴ Pa dopo un corretto riscaldamento si comporta come una macchina diversa. La pressione da sola non è il numero che conta; il rapporto tra il carico di gas residuo e il tasso di deposizione è.
Il vuoto non è l'obiettivo del processo. È il filtro che decide cos'altro può toccare la parte prima che lo faccia il film.
La maggior parte dei cicli batch seguono la stessa sequenza, indipendentemente dal fatto che la macchina utilizzi l'arco catodico, lo sputtering del magnetron o l'evaporazione termica. Le differenze si collocano nel mezzo del ciclo, non alla fine.
Nota di sicurezza: non ventilare mai una camera calda direttamente nell'atmosfera e non bypassare mai gli interblocchi delle porte per risparmiare qualche minuto. Un carico caldo che incontra aria umida si ossida e la stessa scorciatoia su un sistema di grandi dimensioni espone gli operatori a impianti caldi e gruppi di pompe in movimento.
Il middle of the cycle is where methods diverge, and that choice sets the practical limits on rate, uniformity, and defect risk.
| Metodo | Pressione di esercizio | Spessore tipico del film | Principali rischi di processo |
|---|---|---|---|
| Ilrmal evaporation | 10⁻³–10⁻² Pa | 0,2–1 µm | Deposizione in linea di vista e copertura debole su forme complesse |
| Arco catodico | 5 x 10⁻² – 5 x 10⁻¹ Pa | 1–5 µm | Macroparticelle e goccioline che cadono all'interno della pellicola |
| Scoppiettio del magnetrone | 0,1–1 Pa | 0,5–3 µm | Avvelenamento del bersaglio a velocità lenta e reattiva |
| DLC/CVD assistito dal plasma | 0,1–1 Pa with hydrocarbon gas | 1–3 µm | Elevata sollecitazione del film e adesione su substrati di acciaio |
Una linea decorativa che insegue la consistenza del colore di solito si basa sulla deposizione multi-arco, mentre una linea di filtri ottici non può utilizzare affatto l'arco, perché una singola goccia distrugge la pila di strati. La selezione del processo è quindi un compromesso tra velocità, qualità della superficie e geometria delle parti nell'attrezzatura.
La deriva del processo è raramente drammatica. Si insinua. Una macchina che registra gli stessi otto valori ad ogni esecuzione può solitamente risalire all'origine del difetto entro uno o due lotti invece che in una o due settimane.
Tolleranza pratica: su molte linee decorative un'oscillazione della pressione di esercizio di più o meno il 10% è invisibile nel pezzo finito, mentre una caduta di polarizzazione di 20 V sposta il colore di una pellicola TiN tanto da consentire al cliente di rifiutare il lotto. Decidi per ogni film quali valori guadagnano un allarme e quali guadagnano solo una log line.
La maggior parte dei difetti del rivestimento sono difetti di processo piuttosto che difetti delle apparecchiature e si manifestano in luoghi prevedibili.
Guarda lo schema, non la parte: un pezzo rifiutato di solito sta gestendo il danno. Lo stesso difetto che appare nella stessa posizione della maschera, lotto dopo lotto, è una caratteristica della camera (flusso di gas, condizione della protezione o rotazione) e una pulizia extra non risolverà il problema.
Il part decides more of the recipe than the machine does. Three groups cover most production requests, and each one pushes the process in a different direction.
Gli utensili da taglio, gli stampi di formatura e i componenti di trasmissione necessitano di 1–5 µm di una pellicola dura di nitruro o di carbonio e una temperatura del substrato sufficientemente elevata per creare un legame metallurgico. I cicli sono lunghi, i test di adesione non sono negoziabili e una piattaforma dedicata per il rivestimento duro è solitamente più economica rispetto all'adattamento di una macchina decorativa.
Riflettori e alloggiamenti delle lampade combinano uno strato di base, uno strato riflettente in alluminio e uno strato protettivo superiore. Lo strato di base è importante quanto il metallo, perché nasconde i segni della modanatura che altrimenti sarebbero visibili attraverso una finitura a specchio. Cerchi, modanature e stemmi seguono la stessa logica, con la coerenza dei colori come principale criterio di accettazione.
Raccordi, stoviglie, cinturini per orologi e ferramenta per porte vivono o muoiono in termini di ripetibilità del colore, uniformità su superfici lucide e, sempre più, in termini di prestazioni anti-impronte. Lo sputtering offre un controllo più rigoroso sul colore e sullo spessore rispetto alla deposizione ad arco, al costo di un ciclo più lento e di una manutenzione del target più attenta.
Lo svuotamento e il degassamento possono consumare il 30-50% di un ciclo batch e la deposizione spesso richiede meno della metà del tempo a disposizione. Questo rapporto spiega perché il design della maschera, la densità di carico e la velocità di pompaggio del movimento costano per parte più di un guadagno marginale nel tasso di deposizione. Quando il tempo di ciclo diventa un vincolo, le opzioni più oneste sono una camera più grande, una seconda posizione batch o un sistema in linea continuo per le parti che possono essere movimentate in un unico orientamento.
I costi operativi si nascondono anche nel lavoro che nessuno pianifica: cambio dell'olio delle pompe, sostituzione e utilizzo mirati, tempi di fermo per la pulizia dello schermo e potenza assorbita dalle pompe a diffusione che rimangono calde tra un turno e l'altro. Una macchina tecnicamente capace ma che richiede un intervento meccanico settimanale raramente offre il costo più basso per parte verniciata. Questo è l'argomento pratico a favore della misurazione delle apparecchiature in base al mix di componenti e alle dimensioni del lotto, come illustrato in questa guida come scegliere una macchina per rivestimento PVD sottovuoto , prima di confrontare i tassi di deposito principali.
Un processo di rivestimento maturo è noioso nel senso migliore del termine. La pressione di base ritorna allo stesso valore nello stesso tempo, le letture del colore rimangono all'interno di una banda ristretta durante i turni e gli intervalli di manutenzione sono prevedibili piuttosto che reattivi.
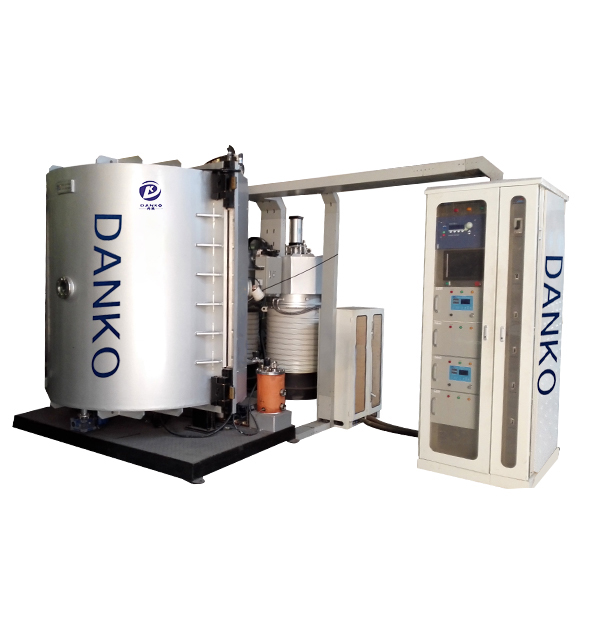
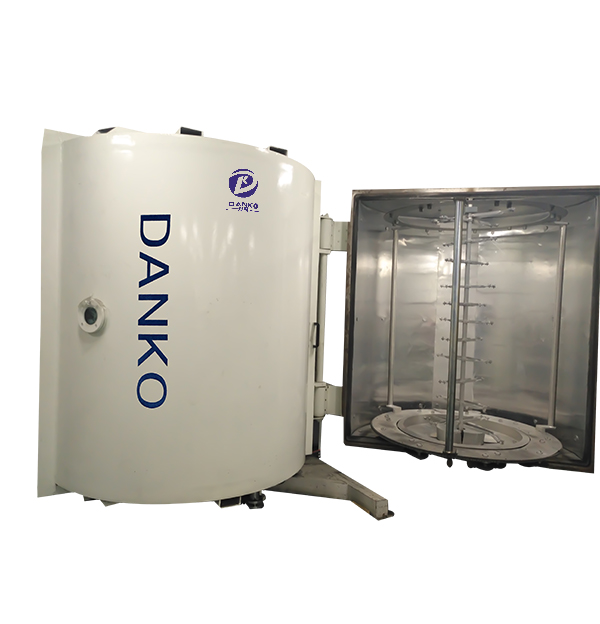
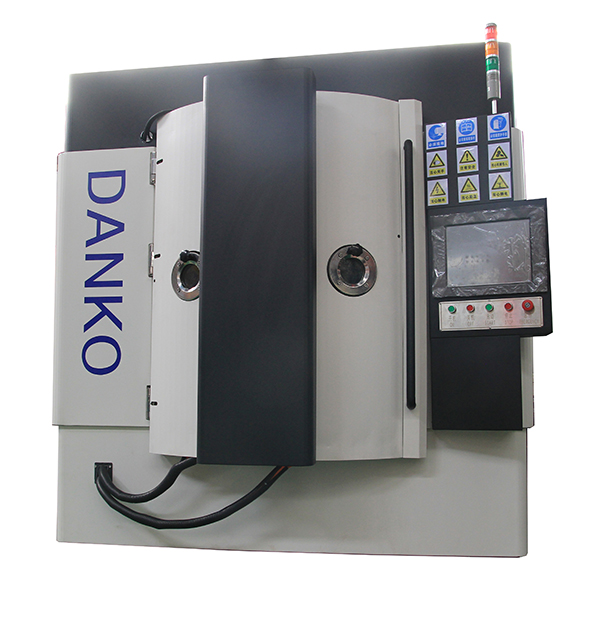
Per i produttori che specificano una nuova capacità, ciò significa acquistare una finestra di processo documentata anziché una camera con un obiettivo all'interno. Sistemi di rivestimento PVD sottovuoto dovrebbero essere giudicati in base alla ripetibilità con cui mantengono la pressione, la polarizzazione e la temperatura durante un'intera giornata di produzione, perché questi tre numeri sono ciò che il film effettivamente ricorda.
Segni che il processo è sotto controllo: rifiuta il raggruppamento attorno alla movimentazione anziché alle posizioni della camera, un nuovo operatore può seguire la ricetta senza eroismo e la prima parte accettabile di un turno assomiglia all'ultima del turno precedente.
Il tuo indirizzo email non verrà pubblicato. I campi richiesti sono contrassegnati *
Tel: +86-13486478562
FAX: +86-574-62496601
Email: [email protected]
Address: N. 79 West Jinniu Road, Yuyao, Ningbo City, Zhejiang Provice, Cina