Consultazione del prodotto
Il tuo indirizzo email non verrà pubblicato. I campi richiesti sono contrassegnati *
Le ore di nebbia salina, i segni delle cremagliere e la deriva dell'ombra determinano se un lotto di leve viene spedito. Il tasso di deposizione è solo la terza domanda che uno stabilimento di hardware dovrebbe porsi.
Una scena familiare in un reparto di produzione di ferramenta: uno stabilimento sposta le maniglie delle leve e le rosette dalla placcatura cromata al PVD, approva un bel campione di ottone, quindi osserva circa un terzo delle parti che non superano un test di nebbia salina neutra di 120 ore a poche settimane dall'inizio della produzione in serie. Di solito la colpa è del verniciatore. Nella maggior parte dei casi la Camera fa esattamente ciò che le è stato detto. Il guasto è dovuto al composto lucidante rimasto in una fusione, a un segno di contatto sulla cremagliera che si è trasformato in un percorso di corrosione o a uno strato barriera che era una frazione di micron troppo sottile.
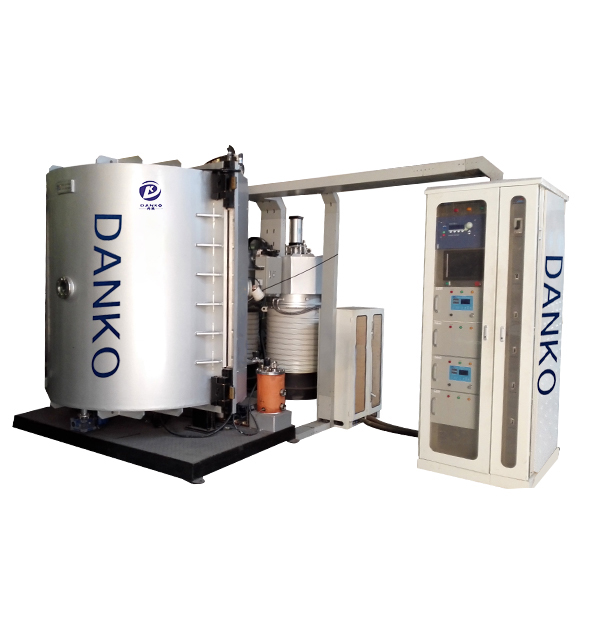
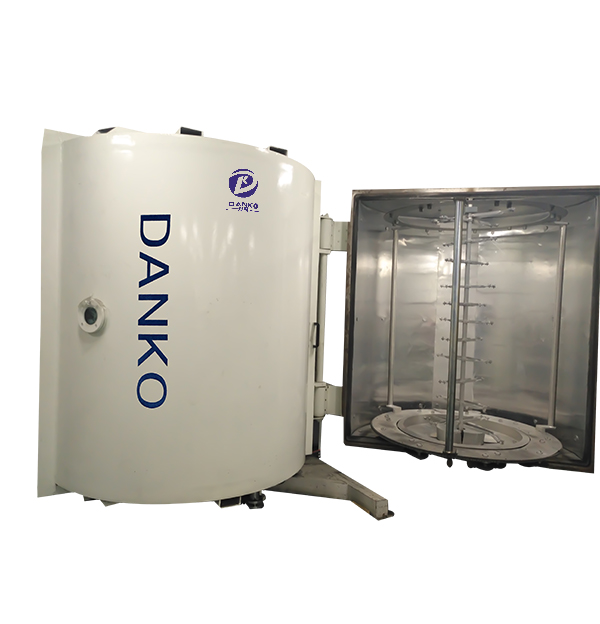
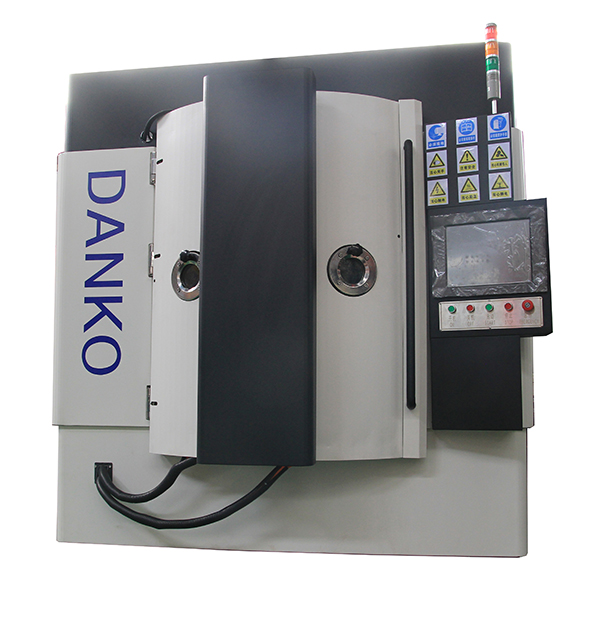
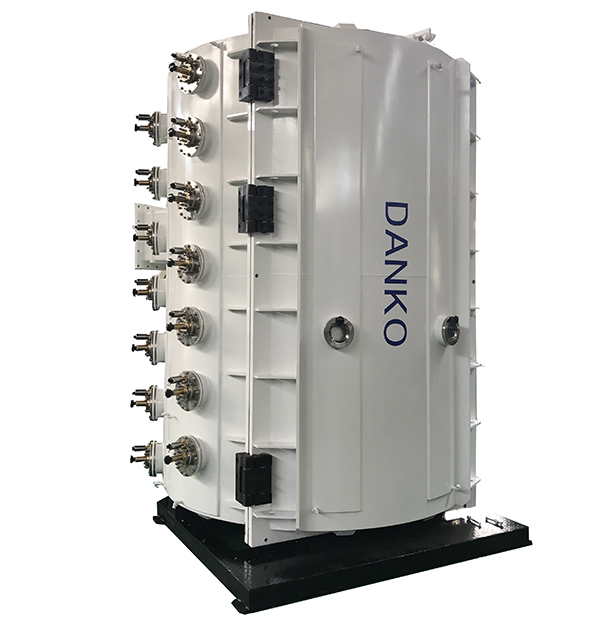
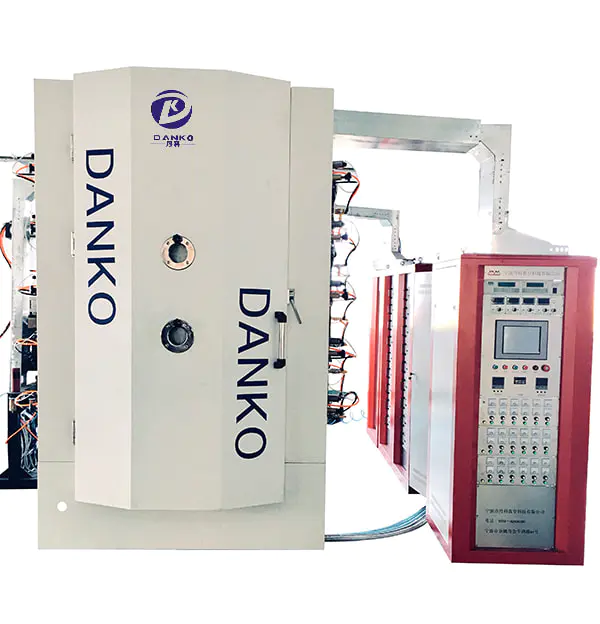
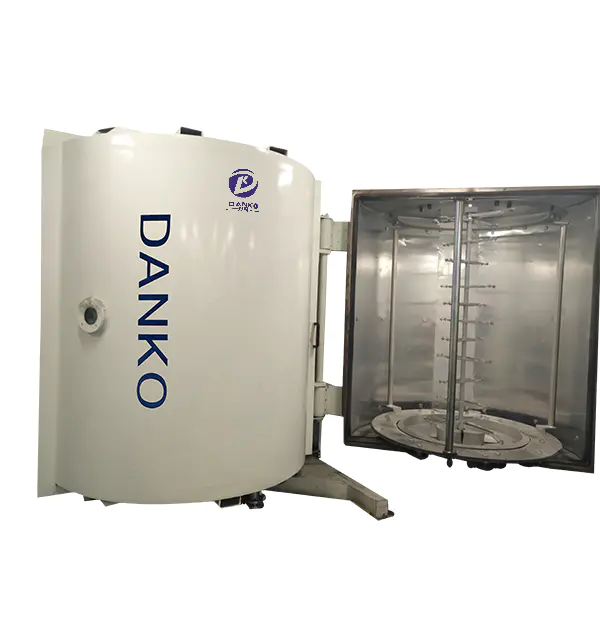
Quello che segue è cosa deve fare una macchina per il rivestimento PVD dell'hardware di una porta in modo diverso da un rivestimento decorativo generale, come abbinare il percorso di deposizione alla finitura e quali test di accettazione rientrano nel contratto di acquisto prima che i soldi passino di mano.
Innanzitutto la conclusione: la miscela di substrati, i limiti di temperatura della lega di zinco e il grado di corrosione che è necessario garantire determinano la configurazione molto più delle dimensioni della camera o della reputazione del fornitore.
Una macchina acquistata per utensili da taglio e successivamente riutilizzata per maniglie di porte normalmente necessita di un rack diverso, un'impostazione di sbieco diversa e uno strato aggiuntivo. Si tratta di un cambiamento di processo piuttosto che di un cambiamento di attrezzatura, ma la macchina deve essere in grado di farlo fin dall'inizio.
La maggior parte della decorazione dell'hardware delle porte viene eseguita su placcatura ionica multiarco, sputtering con magnetron o una camera combinata con fonti di arco, sputtering ed evaporazione. È l'arrivo a scegliere il percorso e non il contrario.
L'elevata ionizzazione e il buon potere di proiezione nei recessi rendono le sorgenti ad arco il solito cavallo di battaglia per gli ori ZrN e TiN, i neri e grigi TiAlN e CrAlN e i metalli color canna di fucile TiCN o ZrCN. Poiché il plasma raggiunge l'articolazione di una cerniera o il bordo di una rosetta, le linee dell'arco tollerano la geometria scomoda meglio della maggior parte delle alternative.
Lo sputtering deposita pellicole più lisce e dense e mantiene il colore in modo più uniforme su un ampio lotto, il che è importante quando un catalogo elenca diverse tonalità di nero o nichel satinato che devono corrispondere a una gamma esistente. La produttività per target è inferiore, quindi lo sputtering viene scelto per le finiture che può contenere piuttosto che per la velocità pura.
Una camera ibrida consente a una ricetta di creare una combinazione: uno strato di nitruro per il colore, uno strato metallico o a base di cromo per la resistenza alla corrosione e uno strato superiore sottile per la resistenza ai graffi o alle impronte digitali. Per le famiglie che mescolano tonalità oro, nero e spazzolato sulle stesse parti pressofuse, tale flessibilità riduce il numero di linee dedicate necessarie a un impianto.
I perni delle cerniere, i perni, le camme della serratura e le cremagliere chiudiporta non necessitano di colore; necessitano di basso attrito e resistenza all'usura. Le pellicole dure di tipo DLC e CrN, vengono eseguite su apparecchiature mirate all'usura, prolungano la durata e sono normalmente rivestite su una linea separata dalle parti decorative.
| Itinerario | Finiture tipiche | Più adatto a | Attenzione |
|---|---|---|---|
| Placcatura ionica multiarco | Toni oro, nero, canna di fucile, rosa | Leve pressofuse, rosette, profili complessi | Goccioline; segni di contatto sulla cremagliera |
| Scoppiettio del magnetrone | Nichel satinato, effetto cromo, nero opaco | Finitura piatta, uniformità del colore tra i lotti | Tasso più basso; avvelenamento da bersaglio |
| Arco più ibrido sputter | Stack decorativi multistrato | Cataloghi misti su un'unica riga | Complessità della ricetta; ciclo più lungo |
| DLC e nitruro duro | Funzionale da grigio scuro a quasi nero | Perni di cerniera, camme, meccanismi di chiusura | Adesione su acciai temprati |
Una leva da 130 mm con rosetta da 22 mm è un pezzo scomodo: lungo, sottile e visibile da ogni lato. Se la serie sarà redditizia di solito dipende da tre decisioni relative alle partite.
Guarda il pretrattamento, non solo la camera. La cera lucidante, i residui di silicone e gli oli per le dita sopravvivono a un ciclo ultrasonico debole e diventano fori di spillo dopo il rivestimento. Il tempo di pulizia e la chimica del bagno appartengono alla stessa conversazione della ricetta di deposizione.
Richiedi una prova rack con le tue parti prima di firmare qualsiasi cosa. Il disegno dell'attrezzatura rappresenta spesso un rischio di acquisto maggiore rispetto alla camera stessa, ed è l'articolo che i fornitori hanno meno probabilità di quotare in dettaglio.
Tutto ciò che il fornitore promette dovrebbe essere misurabile su un lotto campione, presso la sua fabbrica, con i tuoi pezzi sul suo scaffale. Sei controlli coprono la maggior parte dei rischi sull'hardware della porta.
La deriva dell’ombra è solitamente un problema di controllo del gas. Nei processi reattivi, piccoli cambiamenti nel flusso di gas reattivo o nelle condizioni target modificano il colore. Il controllo a circuito chiuso del gas reattivo mantiene stabile la tonalità nera o dorata durante un lungo turno; una valvola a spillo manuale no.
Se una leva non può sopravvivere a 240 ore di nebbia salina su una pressofusione di zinco, la precisione della sua tonalità dorata è un dettaglio su cui nessuno discuterà mai.
Indica chi paga per la rilavorazione e come i lotti vengono accettati o rifiutati. Gli acquirenti di hardware giudicano la maniglia finita, non le specifiche del rivestimento, quindi un campione firmato e una tolleranza numerica contano più di una promessa su una brochure.
Una linea di ferramenta decorativa funziona in cicli: pompaggio, riscaldamento, incisione, deposito, raffreddamento, sfiato. La fattura dei materiali di consumo copre obiettivi e filo di evaporazione, gas di processo, sostituzione alimentatori adattato alla miscela di origine, olio per pompe e parti soggette ad usura per otturatori, guarnizioni e isolanti.
Tre leve di costo meritano attenzione durante la valutazione:
La selezione del target fissa anche la tavolozza dei colori. Una recensione di comuni materiali target PVD e i colori che producono è un modo rapido per verificare se un fornitore è onesto riguardo a ciò che è ottenibile con zinco e acciaio inossidabile nella stessa camera.
Una specifica costruita intorno a questi punti tende a sopravvivere al primo contatto con la produzione.
Un ciclo di accettazione in tre lotti è l'assicurazione più economica del progetto. Evidenzia la deriva del colore, l'usura dei rack e lo slittamento del tempo di ciclo mentre il fornitore ha ancora un incentivo a risolverli.
Una macchina per il rivestimento in PVD dell'hardware delle porte è solo la metà del risultato finale. L'altra metà è una pila di strati specifica per il substrato, un rack che non lascia segni e una linea di pulizia che rimuove tutto ciò che la sala di lucidatura ha lasciato indietro.
Gli stabilimenti che trattano il rivestimento come un processo piuttosto che come un acquisto, con tolleranze numeriche, un campione firmato e un calendario di manutenzione, ottengono leve e cerniere che superano la nebbia salina al primo passaggio. Gli impianti che acquistano solo in base alle dimensioni della camera tendono a riscoprire gli stessi difetti su ogni nuova famiglia di prodotti. Iniziare dal grado di corrosione e dalla geometria del pezzo; le specifiche della macchina diventano quindi molto più facili da scrivere e molto più facile da sostenere.
Il tuo indirizzo email non verrà pubblicato. I campi richiesti sono contrassegnati *
Tel: +86-13486478562
FAX: +86-574-62496601
Email: [email protected]
Address: N. 79 West Jinniu Road, Yuyao, Ningbo City, Zhejiang Provice, Cina