Consultazione del prodotto
Il tuo indirizzo email non verrà pubblicato. I campi richiesti sono contrassegnati *
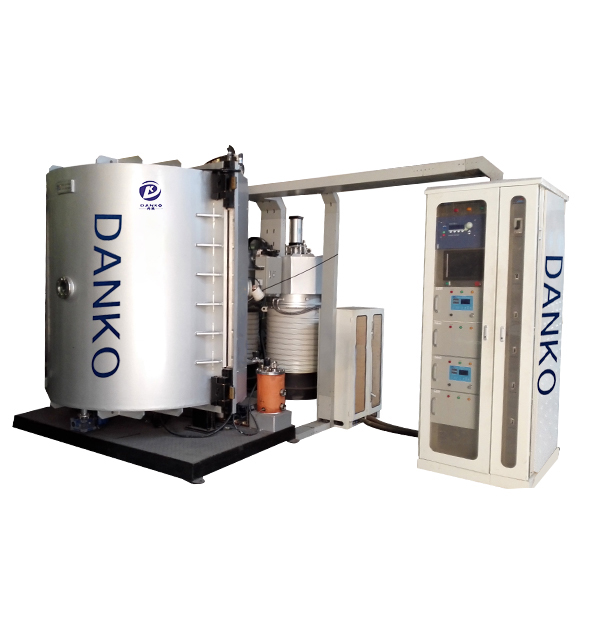
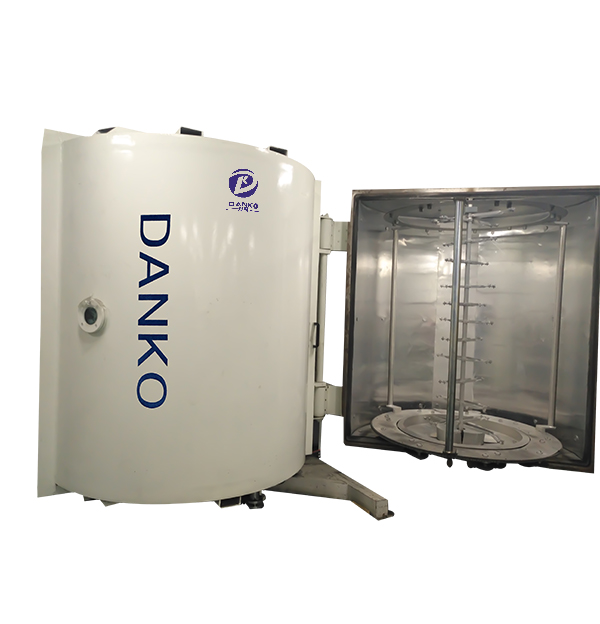
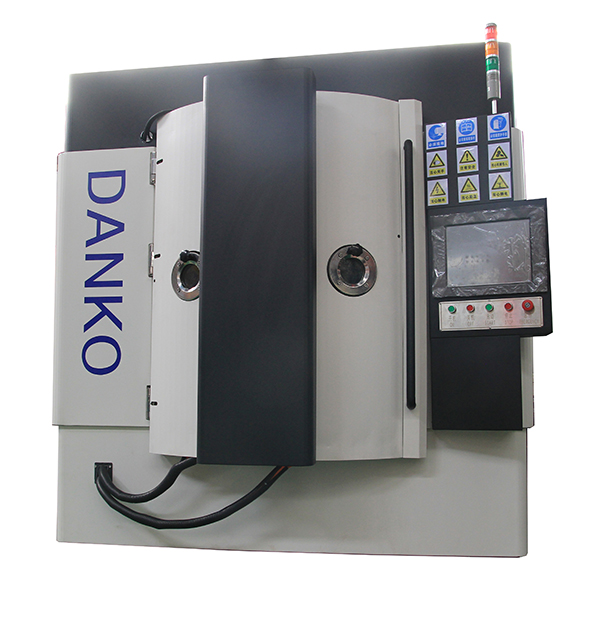
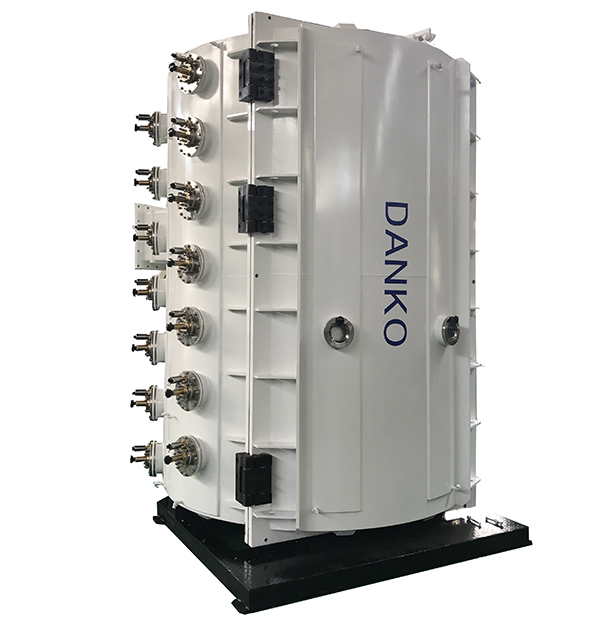
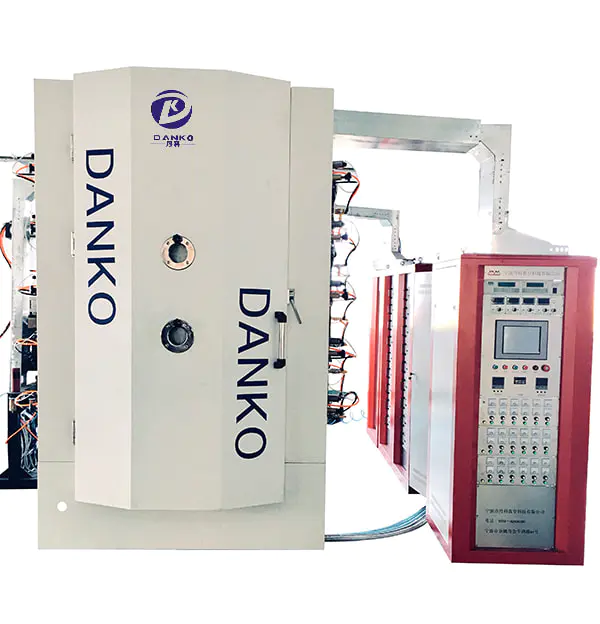
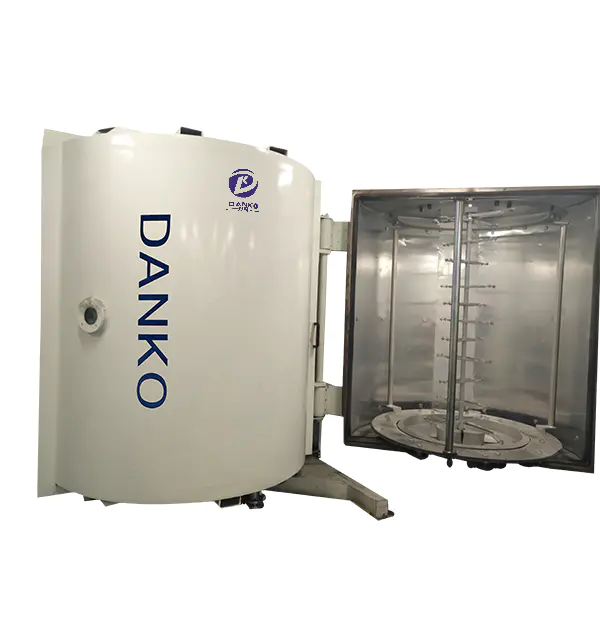
Attrezzature di rivestimento
Dietro lo stesso termine di ricerca si nascondono due macchine diverse e scegliere la famiglia sbagliata costa molto di più che scegliere quella costosa.
Un'officina che necessita di tre micrometri di nitruro di alluminio e titanio su frese da 8 mm non riuscirà mai ad arrivare a questo risultato con una torcia di spruzzatura al plasma. Una fonderia che riveste componenti di scarico di due metri con 250 micrometri di zirconio non arriverà a questo risultato nemmeno con una camera di evaporazione ad arco. Entrambi i processi sono rivestimenti plasma ceramici, entrambi vengono venduti con tale nome, ed è per questo che tante prime citazioni sono tecnicamente corrette e commercialmente inutili.
La regola decisionale viene prima di tutto: fissare lo spessore del rivestimento, il limite di temperatura del substrato e la geometria del pezzo prima di leggere qualsiasi preventivo. Queste tre variabili eliminano quasi immediatamente una famiglia di processi. Dimensioni della camera, numero di catodi, gruppo pompa e prezzo sono dettagli che possono essere negoziati in seguito.
Nella deposizione al plasma sotto vuoto, il plasma non è il rivestimento. È il mezzo di trasporto. Un catodo viene colpito da un arco a bassa tensione e alta corrente nella placcatura ionica multiarco o bombardato da ioni di gas confinati magneticamente nello sputtering e il vapore lascia la sorgente già ionizzato. Nelle sorgenti ad arco catodico la frazione di ionizzazione è sufficientemente elevata da far sì che la maggior parte di ciò che raggiunge la parte arrivi come particelle cariche anziché come atomi neutri.
Le particelle cariche sono la ragione per cui il film è denso. Una polarizzazione negativa sul supporto del substrato, tipicamente da 50 a 200 volt, accelera quegli ioni nella superficie con decine o poche centinaia di elettronvolt di energia. Questo impatto compatta lo strato in crescita, chiude la porosità e lo ancora al substrato. Si aggiunge un gas reattivo e il plasma metallico diventa un composto ceramico sulla superficie: azoto per TiN, CrN e AlTiN, acetilene per DLC e TiCN, ossigeno per ossido di alluminio e ossido di zirconio.
Lo stesso plasma pulisce le parti. Prima che inizi la deposizione, una fase di bombardamento con ioni argon elimina strati di ossido e residui a livello atomico. I fallimenti di adesione vengono fatti risalire a questa fase molto più spesso che al rivestimento stesso, in particolare su acciaio inossidabile e acciaio per utensili temprato.
Una citazione che dice solo "macchina di rivestimento PVD" nasconde una differenza di dieci volte nello spessore del film e diverse centinaia di gradi di differenza nella temperatura del substrato.
Per le ceramiche al nitruro su utensili, stampi e parti soggette ad usura, la placcatura ionica multi-arco rimane il cavallo di battaglia, perché i tassi di deposizione sono elevati e l'energia ionica è incorporata nel processo anziché aggiunta successivamente.
Le due famiglie vengono spesso presentate come alternative. Non sono tanto concorrenti quanto risposte diverse a domande diverse su spessore, temperatura e finitura.
| Criterio | Spruzzo al plasma (APS) | Placcatura ionica multiarco | Scoppiettio del magnetrone |
|---|---|---|---|
| Tipico film ceramico | Al2O3, ZrO2, Cr2O3, YSZ | TiN, CrN, AlTiN, TiCN, DLC | Al2O3, ZrO2, TiO2, ITO |
| Spessore della pellicola | Da 100 a 500 micrometri | Da 1 a 6 micrometri | Da 0,05 a 5 micrometri |
| Temperatura del substrato | Da 300 a 500 gradi Celsius e oltre | Da 200 a 500 gradi Celsius, controllabile | Da 100 a 300 gradi Celsius |
| Struttura del rivestimento | Lamellare, porosità dal 3 all'8%. | Denso, colonnare | Denso, molto liscio |
| Finitura come patinata | Ruvido, solitamente macinato successivamente | Utilizzabile, lucidabile | A specchio |
| Dimensione della parte | Sono possibili parti molto grandi | Limitato dalla camera a vuoto | Limitato dalla camera a vuoto |
| Usi comuni | Parti di scarico, guarnizioni di turbine, camicie di pompe | Strumenti, stampi, ingranaggi, parti mediche, hardware | Ottica, display, strati barriera all'ossido |
La terza e la quarta colonna sono entrambe processi sottovuoto, ma non sono intercambiabili. Le sorgenti dell'arco si depositano più velocemente e mantengono l'adesione su geometrie complesse. Le fonti di sputtering si depositano più lentamente ma producono pellicole più lisce e un controllo molto migliore sulla stechiometria dell'ossido. Se la parte richiede una finitura a specchio o la pellicola deve essere otticamente trasparente, prevale lo sputtering. Se si tratta di una punta da trapano o di un inserto per stampo, l'arco solitamente vince in termini di costo per parte.
Una volta definita la famiglia di processi, la scheda tecnica diventa un breve elenco di elementi che cambiano realmente ciò che la macchina può fare per i tuoi pezzi.
Per le ceramiche a base di ossido come Al2O3, ZrO2 e ossidi conduttivi trasparenti, il discorso sulle specifiche si sposta dalla durezza alla stechiometria, perché il film deve essere elettricamente o otticamente corretto piuttosto che semplicemente resistente all'usura.
I film in PVD ceramico guadagnano in termini di costi quando tre condizioni si sovrappongono: l'usura o la corrosione riducono la durata della parte, la finitura superficiale è importante e la parte non può sopravvivere alle temperature di spruzzatura o a una linea di galvanica.
Uno strato di AlTiN o TiCN da 2 a 4 micrometri prolunga la durata di frese, trapani e matrici di formatura ben oltre ciò che offre l'acciaio non rivestito o non temprato e viene applicato a temperature che lasciano intatto il trattamento termico dell'utensile. Il calcolo è semplice: una macchina può trattare migliaia di utensili al mese per una frazione del costo di una nuova cella di rettifica.
Cuscinetti, ingranaggi, mandrini e rotori dei compressori a vite beneficiano del DLC a basso attrito o del CrN resistente all'usura. Qui il fattore limitante è solitamente il temperamento. Se una parte è stata temperata a 200 gradi Celsius, il ciclo di rivestimento deve rimanere al di sotto di tale temperatura, il che spinge le specifiche verso l'arco o lo sputtering con riscaldamento polarizzato strettamente controllato.
Le lame chirurgiche necessitano di un rivestimento che non smussi il bordo, quindi la finestra pratica è da 1 a 3 micrometri. Dal punto di vista decorativo, gli strati ceramici colorati e anti-impronta su sanitari, stoviglie, cinturini per orologi e hardware architettonico dipendono molto più dalla consistenza del colore lotto per lotto che dalla massima durezza.
Un sistema al plasma sotto vuoto è una risorsa di produzione, quindi il numero che conta è il costo per parte rivestita, non la fattura. Due preventivi con una differenza di prezzo del 40% possono invertirsi completamente una volta incluse nello stesso calcolo le dimensioni del carico, il tempo di ciclo e la durata dei consumabili.
Inserisci nel contratto il test di accettazione ed eseguilo sui tuoi pezzi, non sui tagliandi dimostrativi del fornitore. Un pacchetto realizzabile copre:
Confermare allo stesso tempo la catena di fornitura delle parti soggette ad usura. Catodi, alimentatori ad arco, alimentatori polari, pompe a diffusione o turbomolecolari, olio per pompe, target e cavi di evaporazione hanno tutti una vita finita e una macchina che aspetta tre mesi per un target è una macchina che non guadagna. Aiuta a rivedere il gamma completa di attrezzature e materiali di consumo in un unico posto, in modo che la camera e le sue parti di ricambio facciano parte della stessa negoziazione.
Niente di tutto ciò richiede la fisica del vuoto profondo. È necessario decidere, prima che arrivi il primo preventivo, se il pezzo necessita di una pellicola ceramica sottile e densa o di uno strato ceramico spesso e poroso. Ogni altra scelta su una macchina per rivestimento ceramico al plasma deriva da quell'unica risposta: geometria della camera, numero di catodi, gruppo pompa, controllo del gas e, infine, prezzo.
Se il passo successivo è capire come si comporta il processo sulle superfici di produzione reali, questa panoramica di come il rivestimento al plasma modifica il trattamento superficiale è un punto di partenza pratico prima di iniziare a confrontare le quotazioni.
Il tuo indirizzo email non verrà pubblicato. I campi richiesti sono contrassegnati *
Tel: +86-13486478562
FAX: +86-574-62496601
Email: [email protected]
Address: N. 79 West Jinniu Road, Yuyao, Ningbo City, Zhejiang Provice, Cina